
在数控折弯加工过程中,折弯角度出现偏差是比较常见的问题。例如同一批零件角度不一致、板材中间与两端角度不同,或者设定90°后实际成形角度存在偏差。造成这些问题的原因并不一定来自设备本身,还可能与板材性能、模具状态、挠度补偿及工艺参数有关。因此,出现角度问题后,更适合按照“材料—模具—设备补偿—加工参数”的顺序逐项检查,而不是直接修改某一个参数。
一、先检查板材厚度、材质和回弹是否发生变化
板材是影响折弯角度的重要因素。即使图纸尺寸和设备参数完全相同,如果不同批次材料的厚度、强度或机械性能存在差异,折弯后的回弹量也可能不同。
例如,同样标称2mm厚的板材,实际厚度存在一定波动时,在相同折弯深度下最终角度可能产生变化。不锈钢、碳钢、铝板等不同材料的回弹特性也不同,因此不能直接使用完全相同的折弯参数。
如果生产过程中突然出现整批零件角度变化,可以先检查板材批次是否更换,并测量实际板厚。如果只有部分零件出现偏差,则还要关注板材表面状态、轧制方向以及放置位置等因素。
对于批量生产,建议在换料或更换材料批次后先进行试折,根据实际成形结果调整参数,再进入连续加工。这样可以减少因为材料变化造成的重复返工。
二、检查上模、V槽和模具安装状态
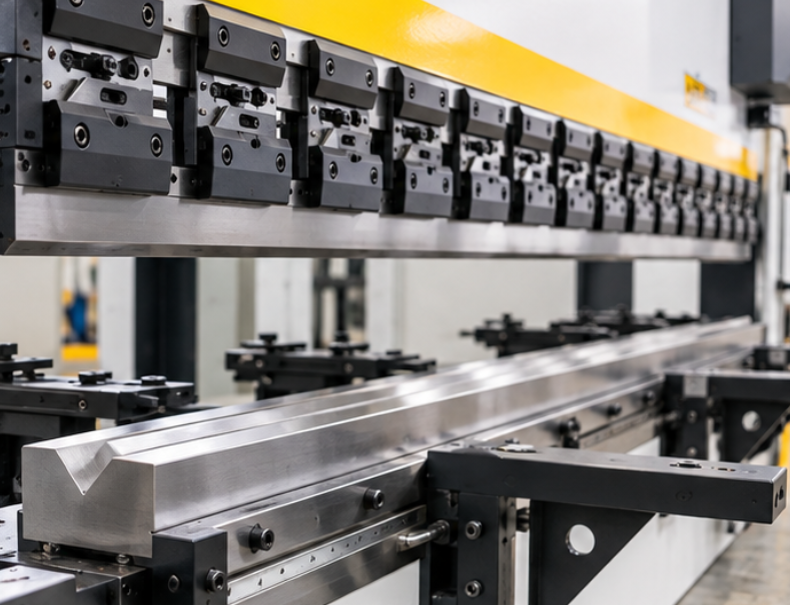
如果材料没有明显变化,下一步可以检查模具。上模刀尖状态、下模V槽尺寸以及模具安装位置都会影响板材成形。
V槽选择尤其重要。V槽宽度变化后,板材受力方式、成形内圆角以及所需折弯力都会发生变化。如果加工过程中更换了下模,却没有同步调整工艺参数,就可能出现折弯角度发生变化的情况。
同时还要检查模具是否存在磨损、异物、安装不到位或者左右位置不一致。如果同一块板材折弯后出现“一边角度正常、一边角度偏差”,除了检查板材,还需要观察上下模是否平行、模具是否正确安装以及设备左右位置是否一致。
对于长板加工,还应检查模具工作区域是否存在局部磨损。如果长期集中在某一段位置加工,模具状态发生变化后,也可能影响局部成形效果。
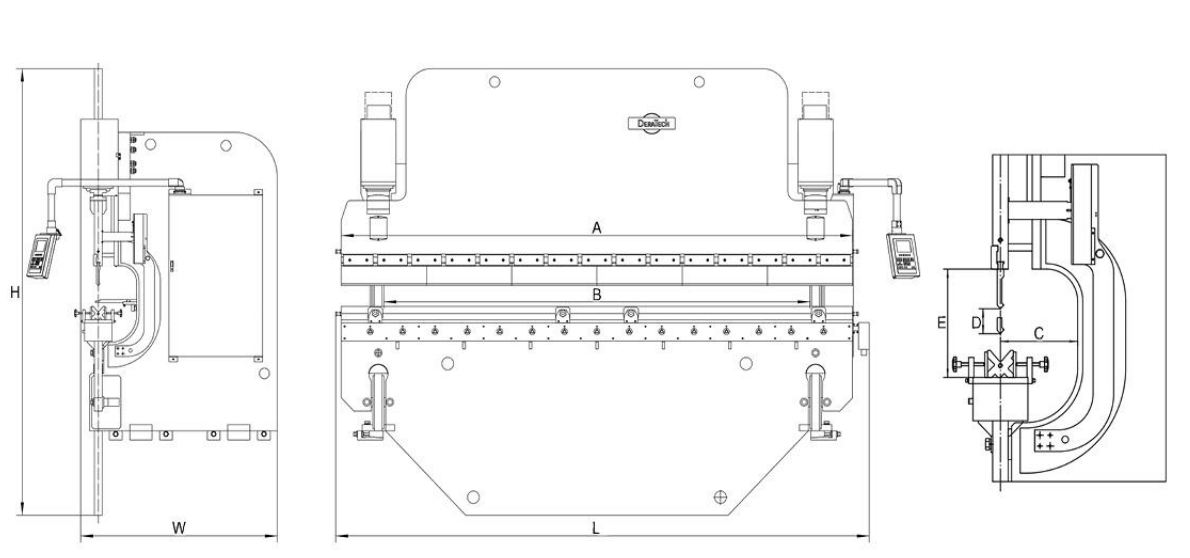
三、检查挠度补偿、滑块位置和折弯参数
当出现“板材两端角度正常、中间角度不一致”的情况时,可以进一步检查设备的挠度补偿设置。长板折弯过程中,工作台和滑块会承受较大载荷,因此需要根据实际工况进行相应补偿。
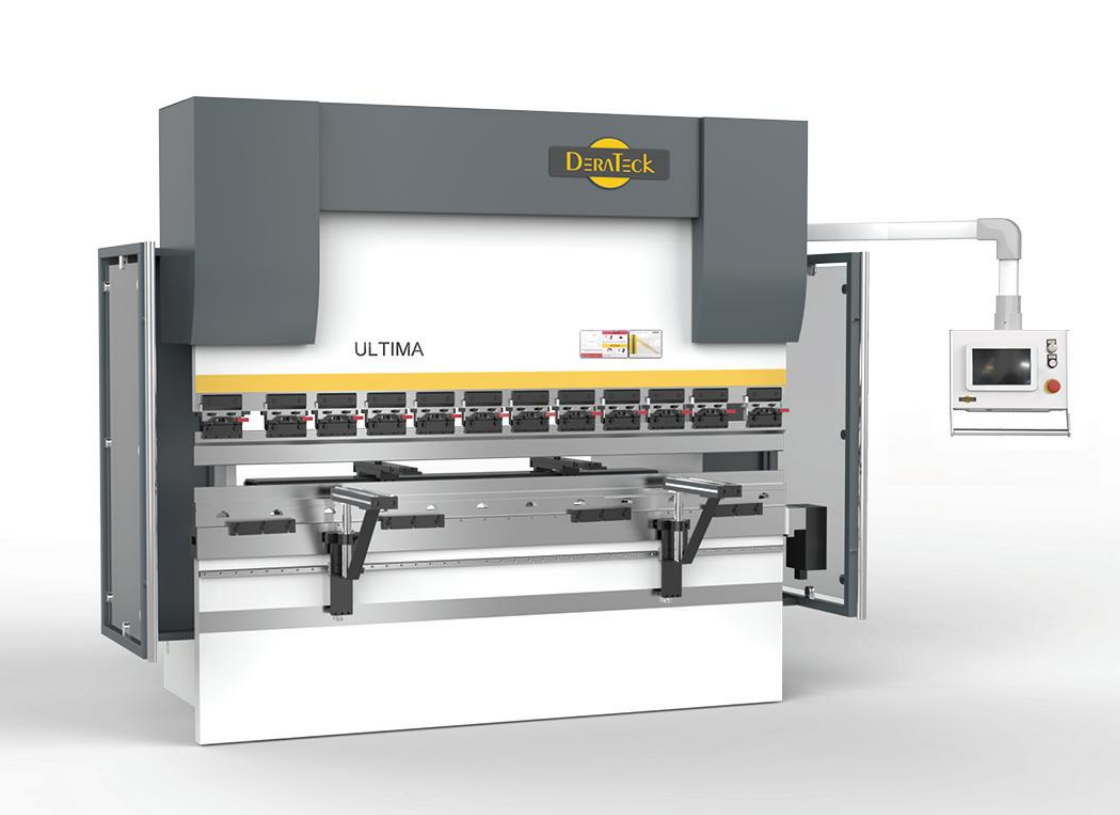
瑞铁折弯机产品资料中配置有机械补偿、数控系统及多轴控制等不同功能,其作用之一就是根据设备和加工条件对折弯过程进行控制。
此外,还需要检查Y1、Y2滑块位置、折弯深度、压力、速度以及程序中的角度补偿参数。如果所有零件都向同一个方向偏差,可以先核对折弯深度和角度修正值;如果左右角度不同,则应进一步检查滑块左右位置及相关机械状态。
需要注意的是,角度偏差不建议通过一次性大幅修改参数解决。更合理的方法是小范围调整、试折、测量,再根据结果继续修正,从而减少参数调整过度带来的新误差。
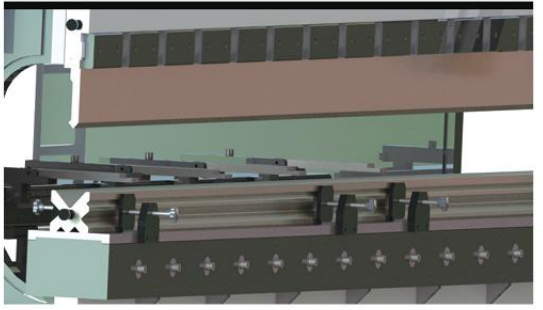
总结
折弯角度出现偏差时,不应只把问题归结为设备精度。材料厚度和回弹、上下模及V槽状态、挠度补偿、滑块位置以及折弯参数都可能影响最终成形角度。实际排查时,可以先确认材料是否变化,再检查模具,随后核对补偿和设备参数,并通过试折逐步调整。建立固定的材料、模具和参数记录,也有助于企业在批量生产和产品换型时更快找到角度变化的原因。