
在钣金折弯过程中,下模V槽看起来只是一个模具参数,但实际上会同时影响折弯力、内圆角、最小翻边尺寸以及成形效果。瑞铁机床产品资料中的折弯力参考表,也将板厚、V槽宽度和所需折弯力放在同一套选型逻辑中。也就是说,折弯机吨位不能脱离V槽单独判断,模具选型同样不能只看板材厚度。
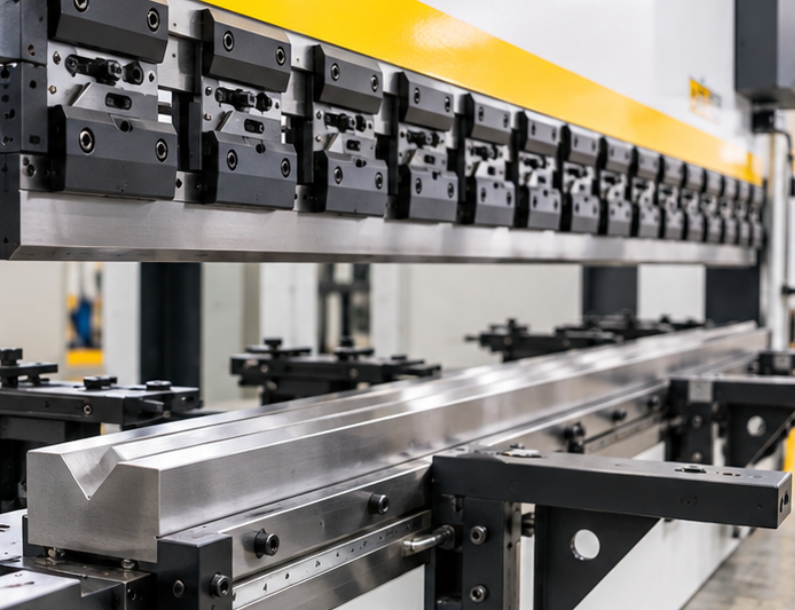
一、板材越厚,通常需要匹配更宽的V槽
选择V槽时,首先要看板材厚度。对于常规空气折弯,生产现场常会根据板厚确定一个适合的V槽范围,但这个范围并不是固定值,还需要结合材料强度、折弯角度和零件结构进行调整。
如果V槽过窄,板材在折弯过程中需要更大的压力,同时局部受力也会更加集中;如果V槽过宽,虽然所需折弯力可能降低,但成形半径、翻边尺寸等也会发生变化。因此,同样是一块3mm或4mm板材,并不能简单认为只要“能放进去”就可以使用。
实际选型时,建议先确定板材材质和厚度,再结合折弯机吨位以及工件结构选择V槽。对于碳钢、不锈钢和铝板,由于材料性能不同,即使厚度相同,实际折弯表现也可能存在差异,所以正式批量加工前还应通过试折确认。
二、V槽宽度会影响内圆角和最小翻边尺寸
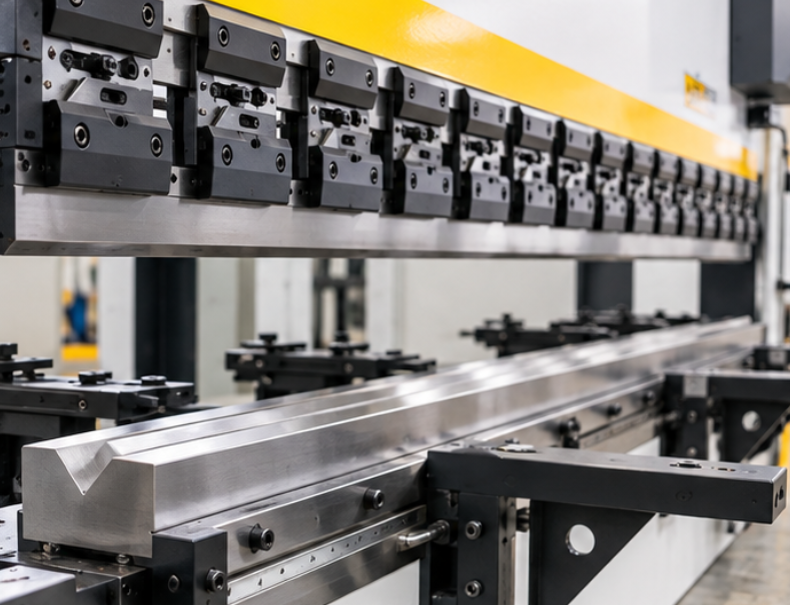
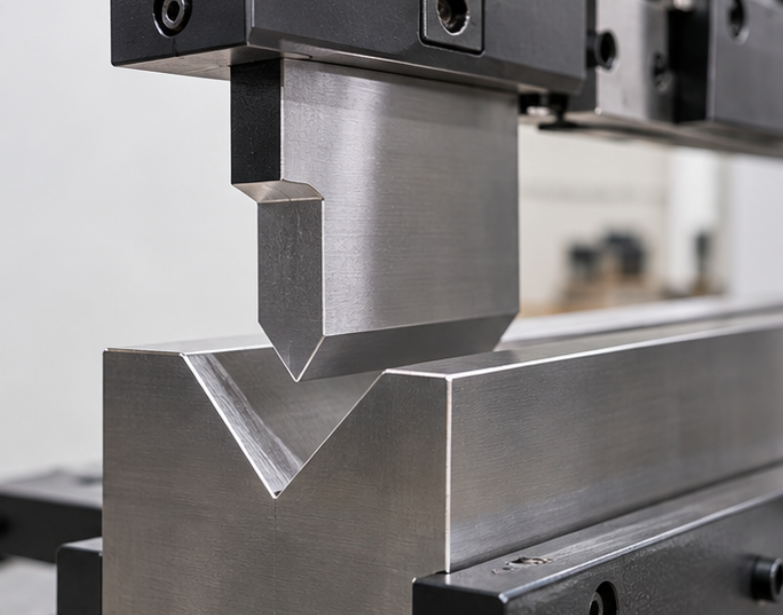
V槽不仅决定折弯时板材受到怎样的支撑,还会影响成形后的内圆角。一般来说,V槽尺寸发生变化时,板材在模具中的变形区域也会随之变化,因此成品内圆角并不是只由上模刀尖半径决定。
对于产品图纸已经明确要求内圆角的零件,在选择V槽时就需要同时考虑成形后的半径是否能够满足工件要求。如果只关注吨位,而忽略圆角,可能会出现设备可以完成折弯,但零件尺寸与图纸要求不匹配的情况。
翻边尺寸同样与V槽有关。部分小尺寸翻边在折弯时,需要保证板材能够稳定地支撑在下模两侧。如果翻边过短,而V槽又选择得过宽,就可能影响板件定位和正常成形。
因此,加工机箱、柜体、小型钣金件或带有短边结构的产品时,需要同时核对:
板厚、V槽宽度、目标内圆角和最小翻边尺寸。
不能只根据板厚单独选择下模。
三、V槽越小并不代表折弯效果越好
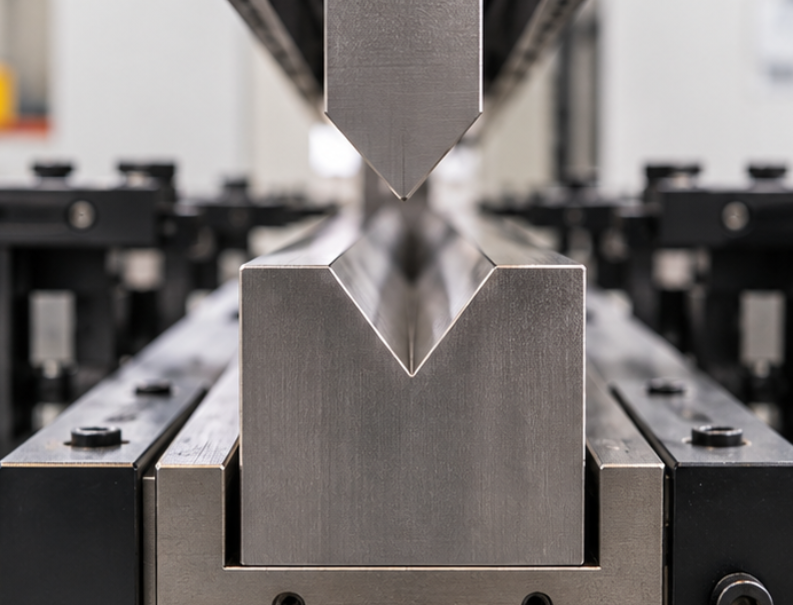
在其他条件相同的情况下,V槽宽度会直接影响所需折弯力。通常V槽较小时,板材变形需要的压力会增加;适当增加V槽宽度,则可以改变折弯受力状态。但这并不意味着为了减少吨位需求,就可以无限增加V槽。
V槽过大可能影响工件内圆角和小翻边加工;V槽过小则可能增加设备和模具的受力。因此,V槽实际上是在 折弯力、内圆角、翻边尺寸和成形要求 之间寻找合适的匹配关系。
瑞铁机床产品资料中的折弯力参考内容,也同时列出了板厚、槽宽以及对应折弯压力,用于帮助判断不同工况下的设备需求。
对于实际生产,建议先根据产品图纸确定板厚、材质、折弯长度和目标圆角,再选择相应模具。如果零件结构较特殊,或者采用不锈钢、铝板等材料,还应结合材料回弹和实际试折结果进行参数调整。
总结
折弯机V槽的选择不是一个独立参数,而是与 板材厚度、材质、内圆角、最小翻边尺寸和所需折弯力 相互关联。通常情况下,板厚变化后,V槽和折弯力也需要重新评估。企业在实际加工中,应先根据工件图纸确定板材和成形要求,再结合折弯机吨位及模具规格进行选择。合理匹配V槽,可以减少因模具选择不当造成的成形偏差,也有助于让设备和模具配置更符合实际加工需求。