
一 多品种订单成为常态 钣金企业需要更加灵活的生产方式
随着工业制造领域定制化需求不断增加,钣金加工企业接到的订单也变得越来越多样化。从电气控制柜、机械设备外壳,到各种金属支架和非标结构件,不同客户对产品尺寸、折弯角度和加工工艺都有不同要求。过去以单一产品、大批量生产为主的加工模式,逐渐需要适应更多规格、更频繁的订单切换。
对于折弯车间来说,订单变化带来的挑战不仅是加工任务增加,还包括模具更换、工件定位和加工程序调整等一系列工作。如果每次更换产品都需要花费较长时间进行设备调整,就容易影响生产安排。尤其是面对小批量、多规格订单时,如何缩短准备时间、减少重复操作,同时保证不同工件的加工质量,已经成为企业提高生产效率的重要课题。
因此,现代钣金加工企业在选择折弯设备时,越来越重视设备的柔性加工能力。设备不仅要满足常规折弯任务,还需要能够适应不同工件的加工需求,让生产线在面对订单变化时拥有更大的调整空间。
二 减少换模与定位调整 让不同工件切换更加顺畅
在实际折弯生产中,模具更换和工件定位往往是影响生产节奏的重要环节。不同板材和产品结构需要匹配相应的模具及加工位置,如果换模过程复杂,或者后挡料定位调整不够方便,就可能增加操作人员的工作量。
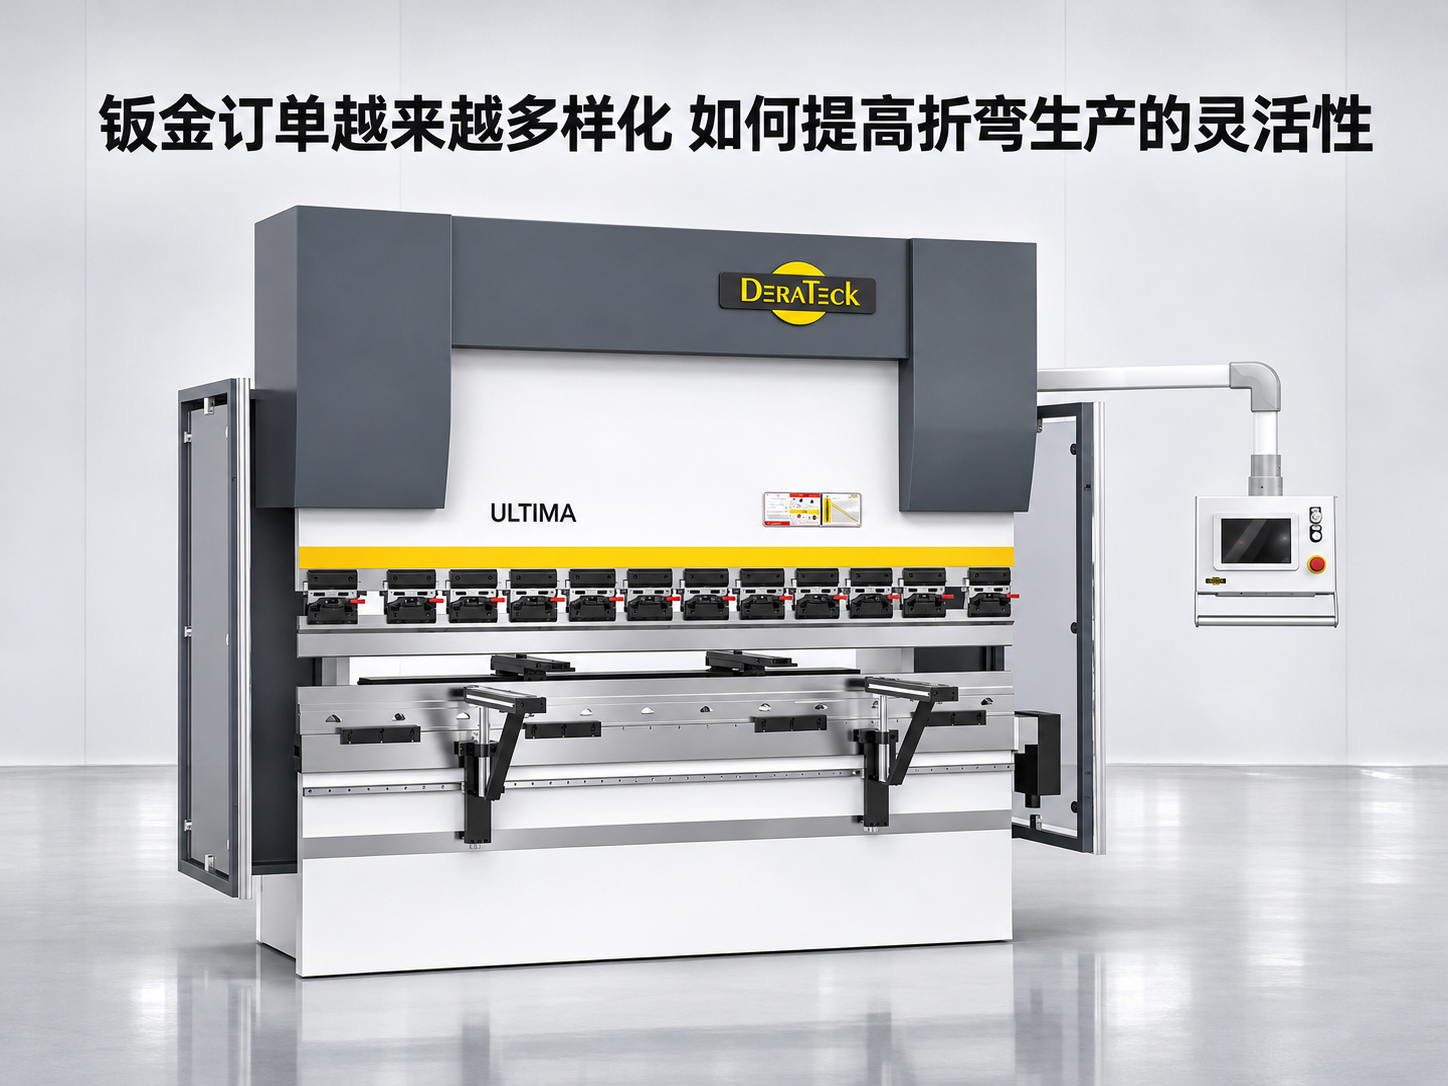
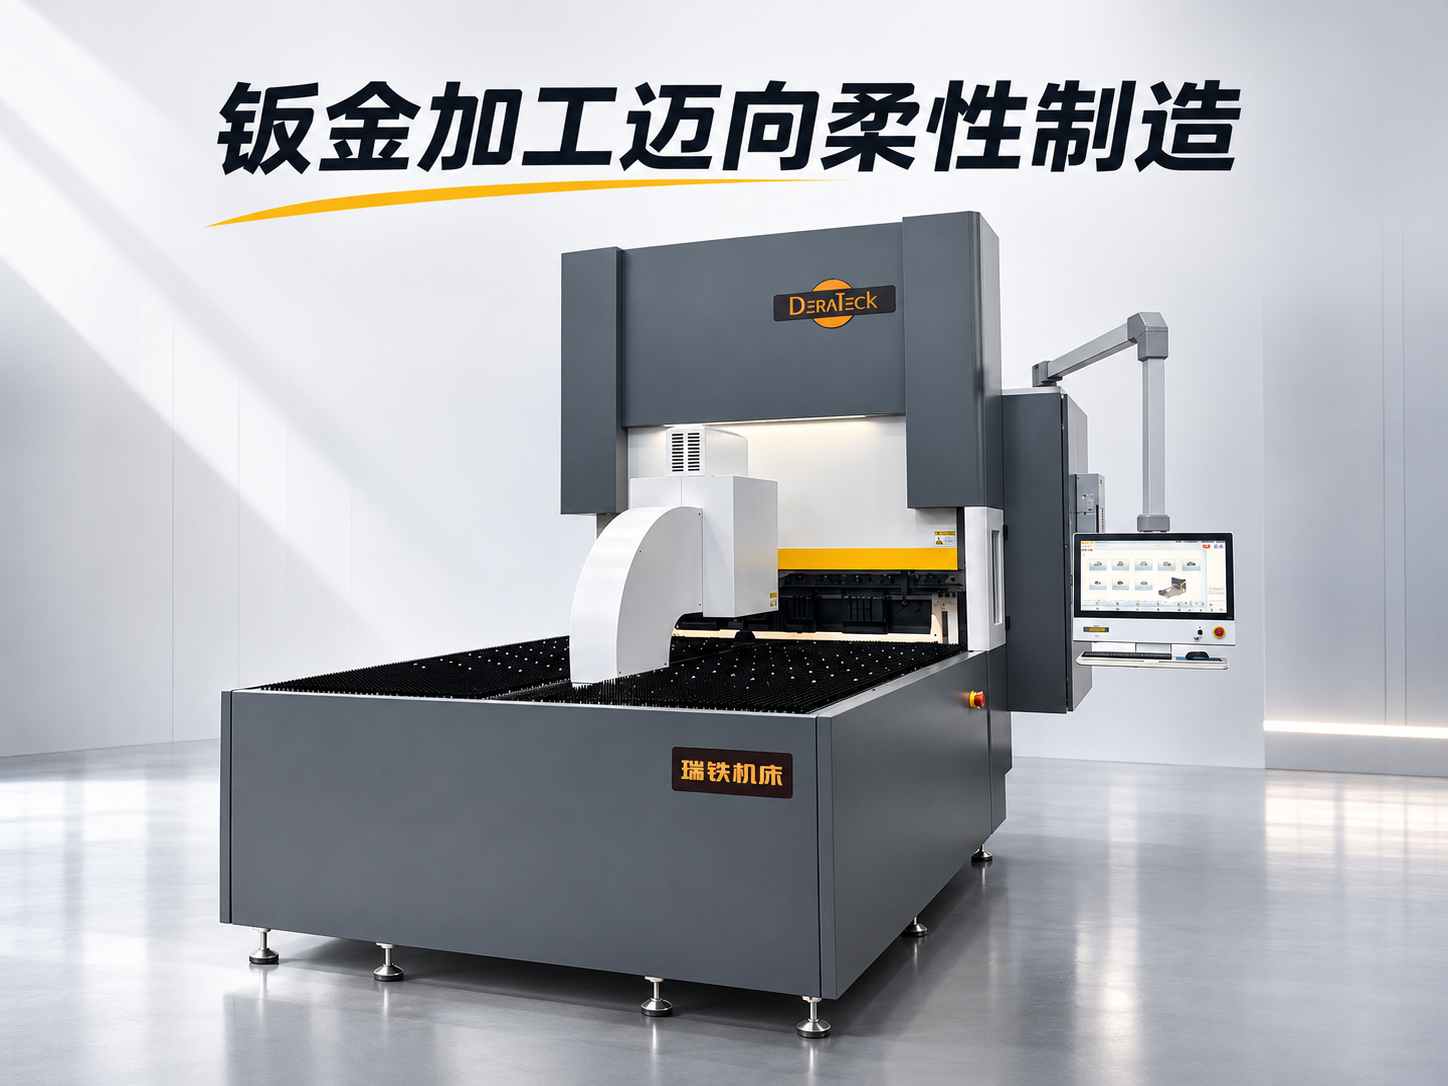
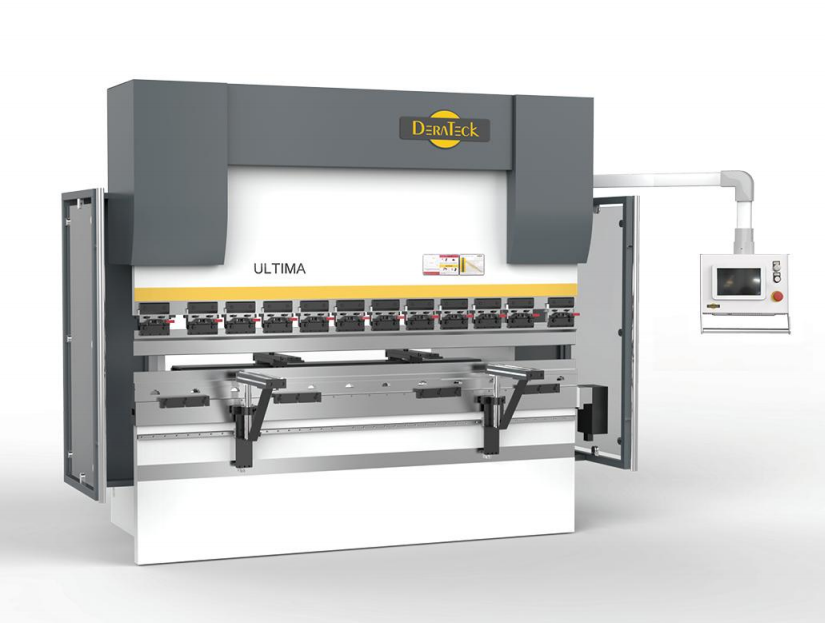
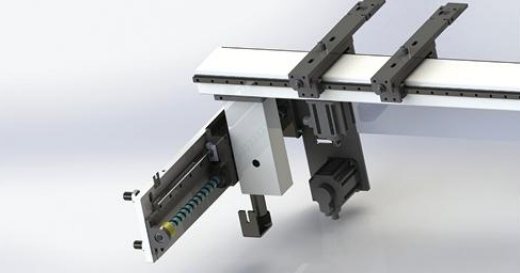
CBB-D油电混合伺服数控折弯机针对这些实际需求,在设备配置上注重加工灵活性。其精密快速夹紧装置支持模具从底部与侧向进行安装和更换,有助于减少换模时间,提高不同加工任务之间的切换效率。后挡料系统采用双直线导轨结构,并配合多级挡位设计,为不同尺寸工件提供定位支持,使操作人员能够根据实际产品调整加工位置。
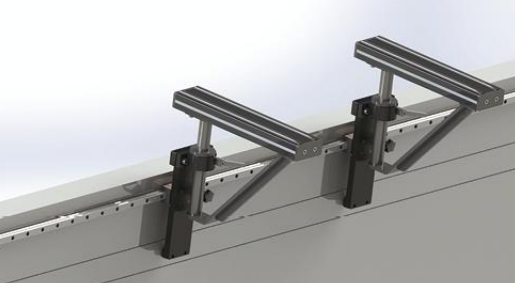
此外,设备配备前托料架,可沿直线导轨移动,并根据工件加工需要调整停靠位置,为不同尺寸板材的折弯操作提供辅助。对于需要频繁切换产品规格的钣金企业而言,这些设计能够帮助优化生产准备环节,让设备更好地适应多品种订单的加工节奏。
三 兼顾加工稳定性与运行效率 提升长期生产适应能力
生产灵活性不仅体现在更换产品的速度上,还体现在设备面对不同加工任务时能否保持稳定。对于一些结构复杂或尺寸要求较高的钣金件,折弯过程中需要关注工件定位、折弯变形以及加工角度的一致性。如果这些环节控制不好,就可能增加返工和调整成本。
CBB-D采用油电混合伺服技术,通过左右两组伺服电机与伺服泵控制Y1、Y2轴的快速下行、折弯及回程动作,使设备运行更加平稳,并兼顾响应速度与能耗表现。同时,设备配置的高精度机械补偿装置能够通过数控系统进行补偿控制,帮助改善不同加工条件下的折弯精度。喉口变形补偿装置则通过测量变形并反馈补偿,进一步支持加工过程中的精度控制。
对于希望扩大产品种类、承接更多定制化订单的制造企业来说,选择一台兼顾换模便利性、定位灵活性和加工稳定性的折弯设备,有助于改善生产组织方式。CBB-D油电混合伺服数控折弯机将多项辅助设计与油电混合驱动技术结合,为企业应对多规格钣金加工需求提供了新的设备选择。
总结
钣金加工订单越来越多样化,企业需要的不仅是一台能够完成折弯任务的设备,更是一套能够适应不同产品、不同工艺和不同生产节奏的加工方案。从快速换模、灵活定位,到折弯精度控制与设备运行效率,每个环节都会影响工厂的整体生产表现。CBB-D油电混合伺服数控折弯机围绕多品种钣金加工需求进行设计,为制造企业优化折弯流程、提升生产灵活性提供了更多可能。