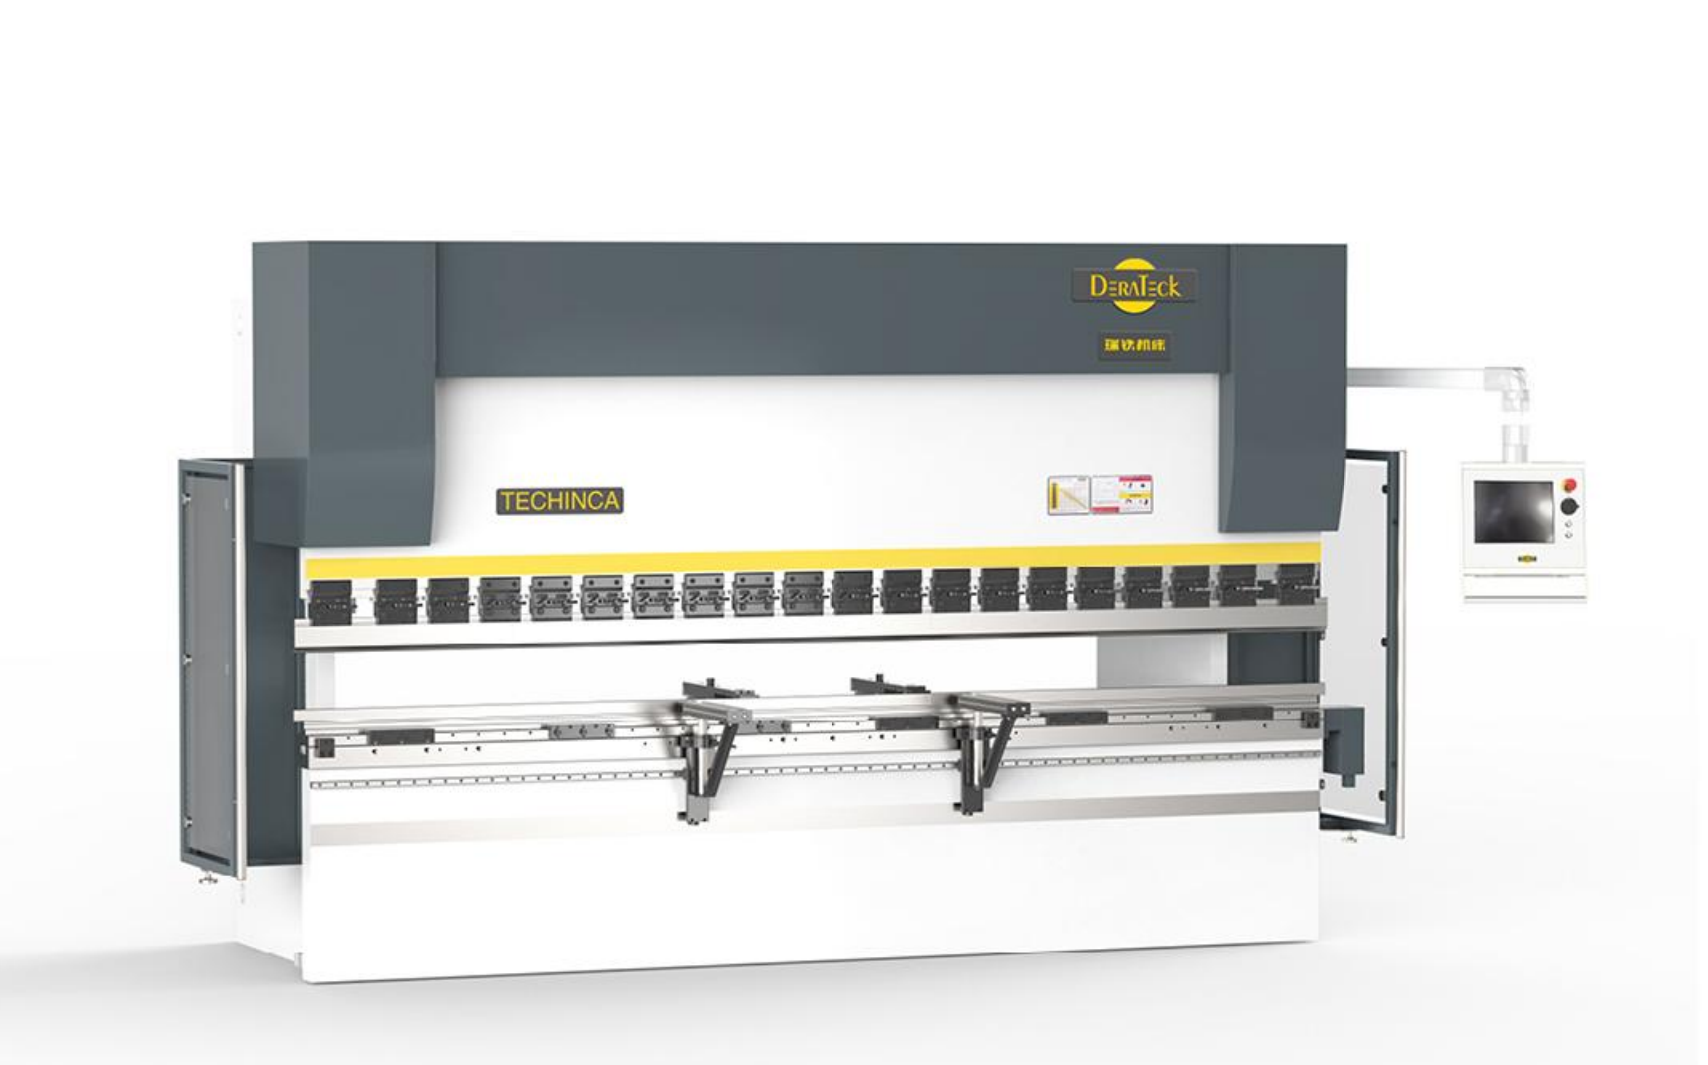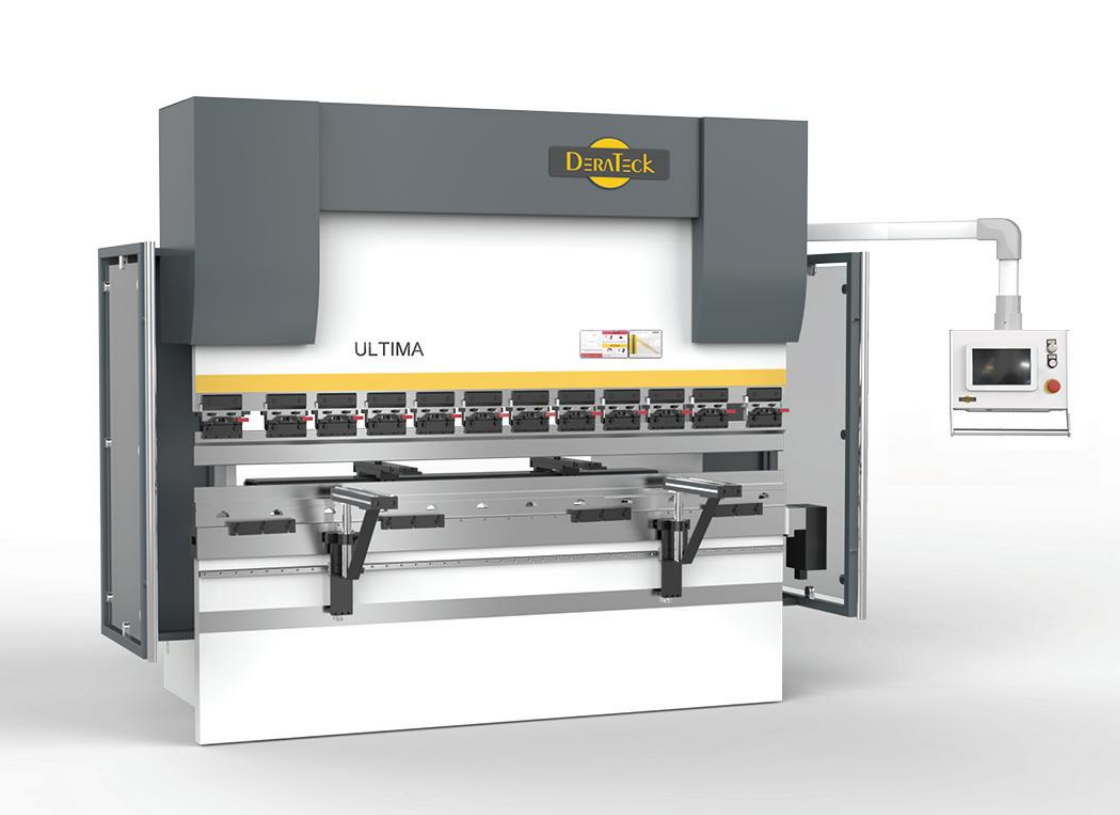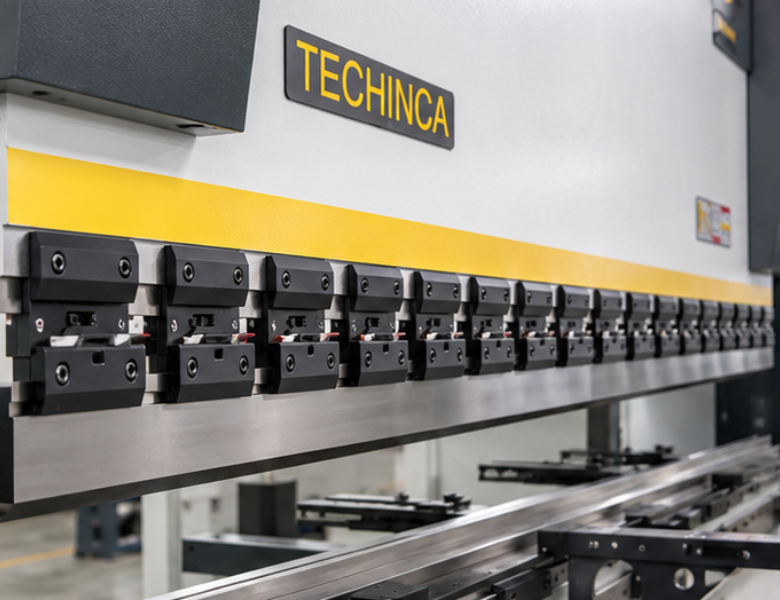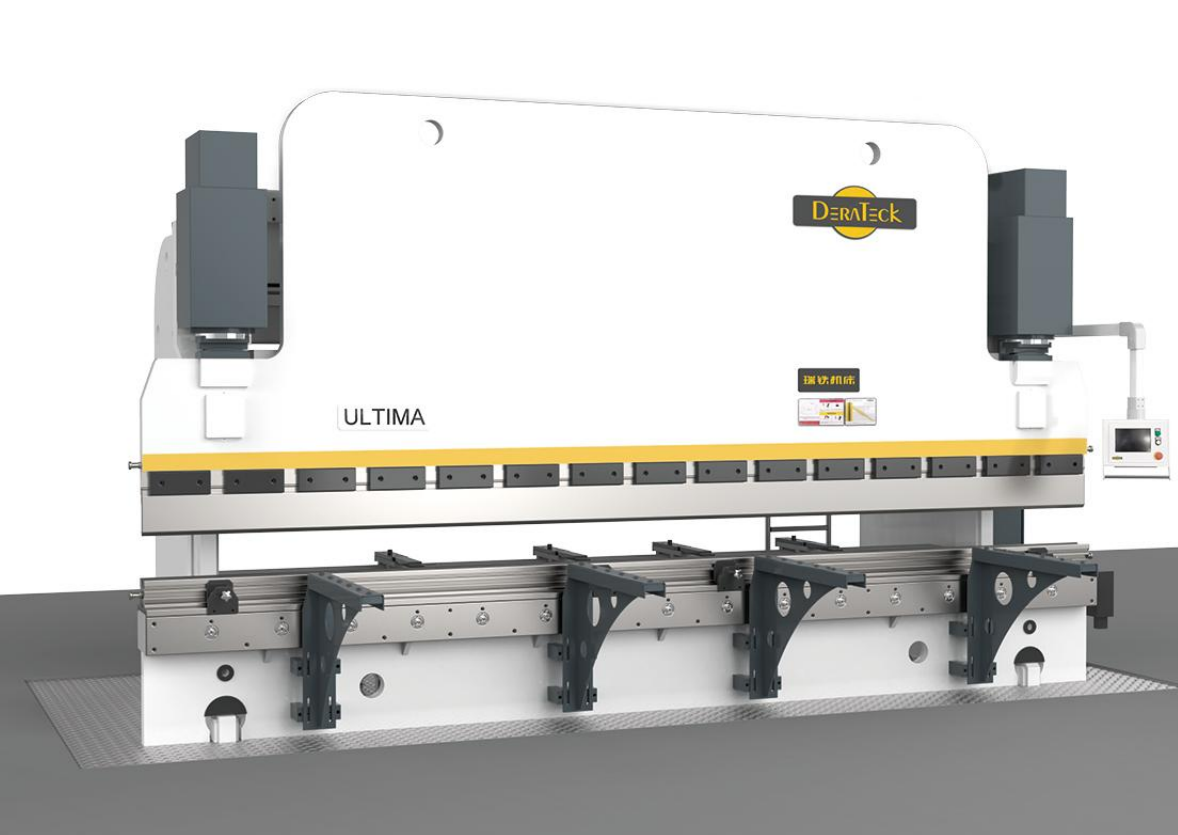

在数控折弯机选型过程中,除了吨位、工作长度和控制系统之外,“轴数”也是采购人员经常看到的一项参数。常见的Y1、Y2、X、R、Z1、Z2并不是简单的数量区别,而是分别控制滑块运动和后挡料不同方向的位置。瑞铁机床产品资料中提供了多种后挡料配置,包括X、R、Z1、Z2等多轴组合,可根据不同零件结构和加工方式进行配置。
一、Y1和Y2轴主要控制折弯机滑块运动
Y1和Y2轴主要对应折弯机左右两侧滑块的运动控制。对于电液伺服数控折弯机,两侧油缸或执行机构需要保持协调运动,数控系统会根据程序控制左右两侧的位置,使滑块按照设定轨迹完成下行、折弯和回程。
可以简单理解为:Y1负责滑块一侧的位置控制,Y2负责另一侧的位置控制。
在长板折弯过程中,如果左右两侧位置出现差异,就可能影响板材两端的折弯状态。因此,Y1和Y2不仅关系到滑块运行,还与设备在不同折弯位置下的同步控制有关。
实际使用时,操作人员通常不需要分别手动调整Y1和Y2,而是通过数控系统输入折弯角度、深度等参数,由设备完成对应位置控制。对于采购人员来说,看到Y1、Y2,可以将其理解为折弯机滑块两侧的主要控制轴,而不是后挡料定位轴。
二、X轴和R轴负责工件前后及高度方向定位
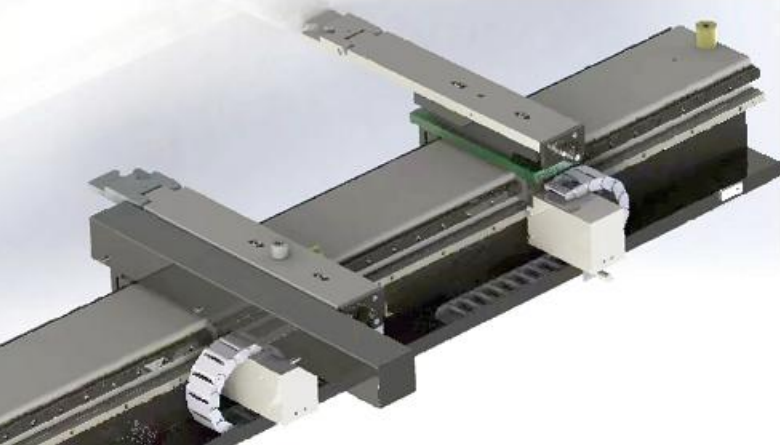
X轴是数控折弯机后挡料系统中比较常见的轴。它主要控制挡指沿设备前后方向移动,从而确定板材送入模具的深度。换句话说,X轴的位置会直接影响工件某一道折弯边的尺寸。
例如,一个板件需要折出50mm的边,数控系统可以根据程序将后挡料移动到相应位置,板材靠紧挡指后再进行折弯。不同折弯尺寸之间切换时,X轴可以按照程序自动调整位置。
R轴则主要负责后挡料挡指的上下方向移动,也就是高度调整。当零件具有不同高度的折弯边、台阶结构,或者需要配合不同模具位置进行定位时,可以通过R轴调整挡指高度。
因此可以简单记住:
X轴 = 前后定位
R轴 = 上下定位
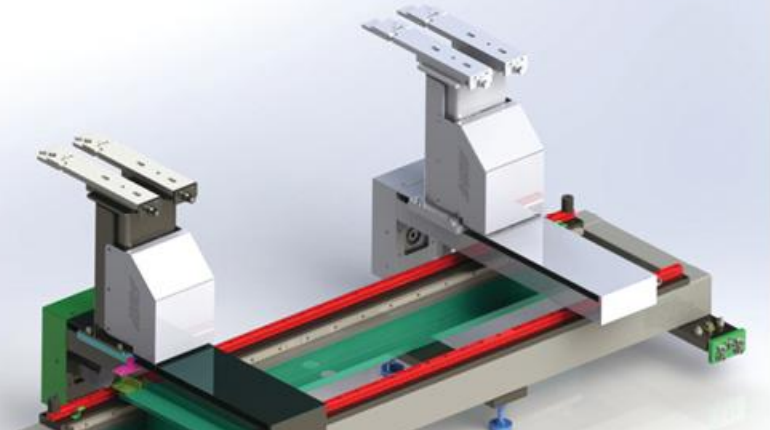
瑞铁产品资料中也提供了不同形式的后挡料系统,可根据加工零件和设备配置选择相应轴数。
三、Z1和Z2轴用于左右独立移动挡指
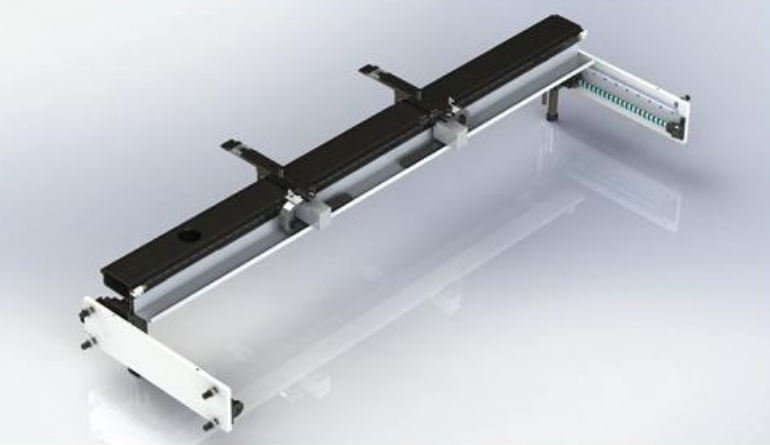
Z1和Z2轴主要控制左右两个后挡料挡指沿折弯机工作台长度方向移动。与X轴负责前后、R轴负责上下不同,Z轴控制的是左右方向的位置。
其中Z1通常对应一侧挡指,Z2对应另一侧挡指。两个轴可以根据工件宽度和定位位置调整挡指之间的距离,这对于多规格板件、偏心零件以及不同宽度产品的加工比较实用。
例如,同一台折弯机需要连续加工不同宽度的机箱板件,如果挡指始终固定在同一个位置,就需要人工反复移动。配置Z1、Z2轴后,可以根据程序自动调整左右挡指位置,减少部分人工重新定位操作。
对于结构较简单、产品尺寸比较固定的企业,并不一定需要配置较多后挡料轴;而对于多品种、小批量、换产频繁或零件定位要求较复杂的生产场景,则可以根据工艺需要考虑X、R、Z1、Z2等多轴后挡料系统。
总结
数控折弯机不同轴的作用可以简单理解为:**Y1、Y2控制滑块左右两侧运动,X轴控制后挡料前后位置,R轴控制挡指上下高度,Z1、Z2控制左右两个挡指的位置。**轴数越多,可调整的定位方向通常也越丰富,但设备选型并不是轴数越多越合适。企业应根据零件结构、折弯尺寸、产品种类以及换产频率确定实际需要的控制轴配置,让设备功能与日常加工需求相匹配。