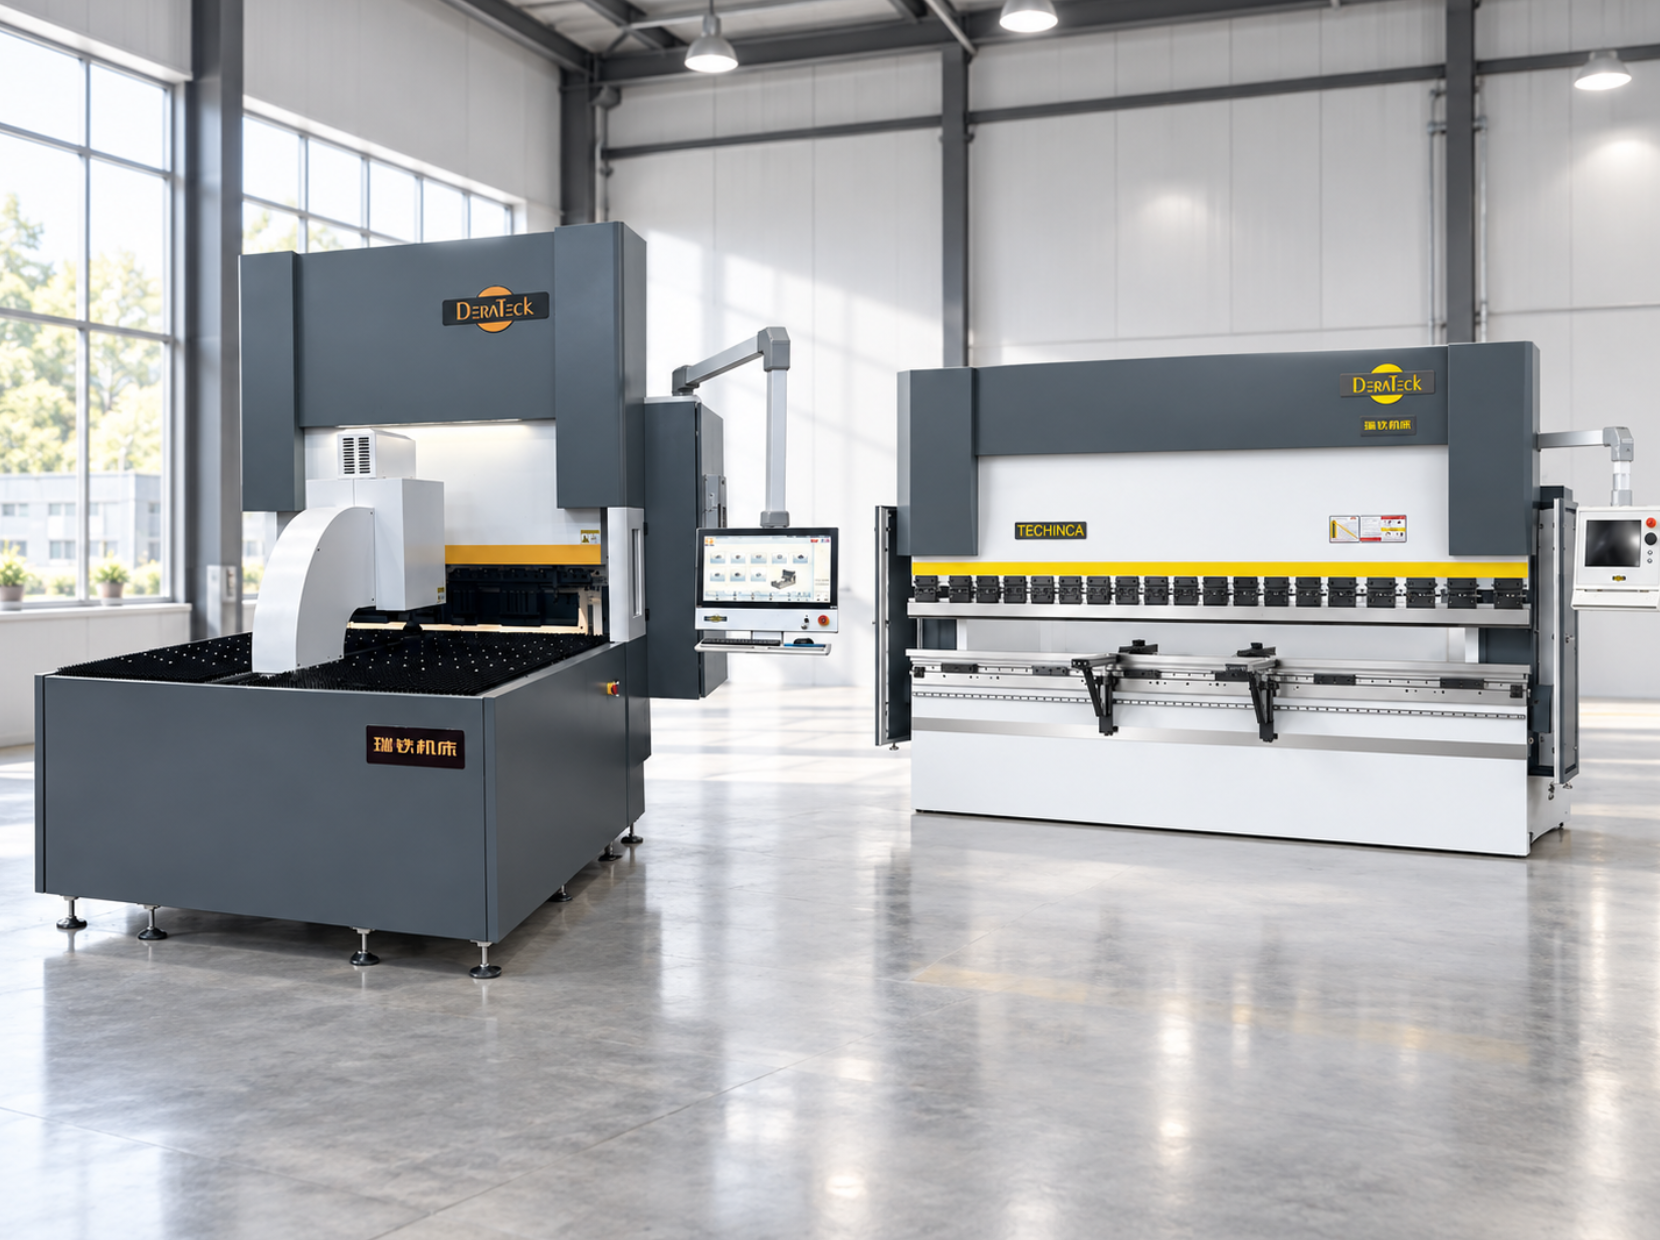

在钣金加工设备选型中,折弯中心和数控折弯机都可以完成板材折弯,但两者在加工方式、适用零件以及生产组织上存在明显区别。瑞铁现有产品体系中,既有BCF智能折弯中心,也有EPP-S、CBB-D、UBB-D、TAM-S等数控折弯机系列。对于采购企业来说,不能只根据“自动化程度”判断设备,更需要结合零件结构、板材厚度、产品批量和换产频率进行选择。
一、折弯中心与数控折弯机的加工方式有什么不同?
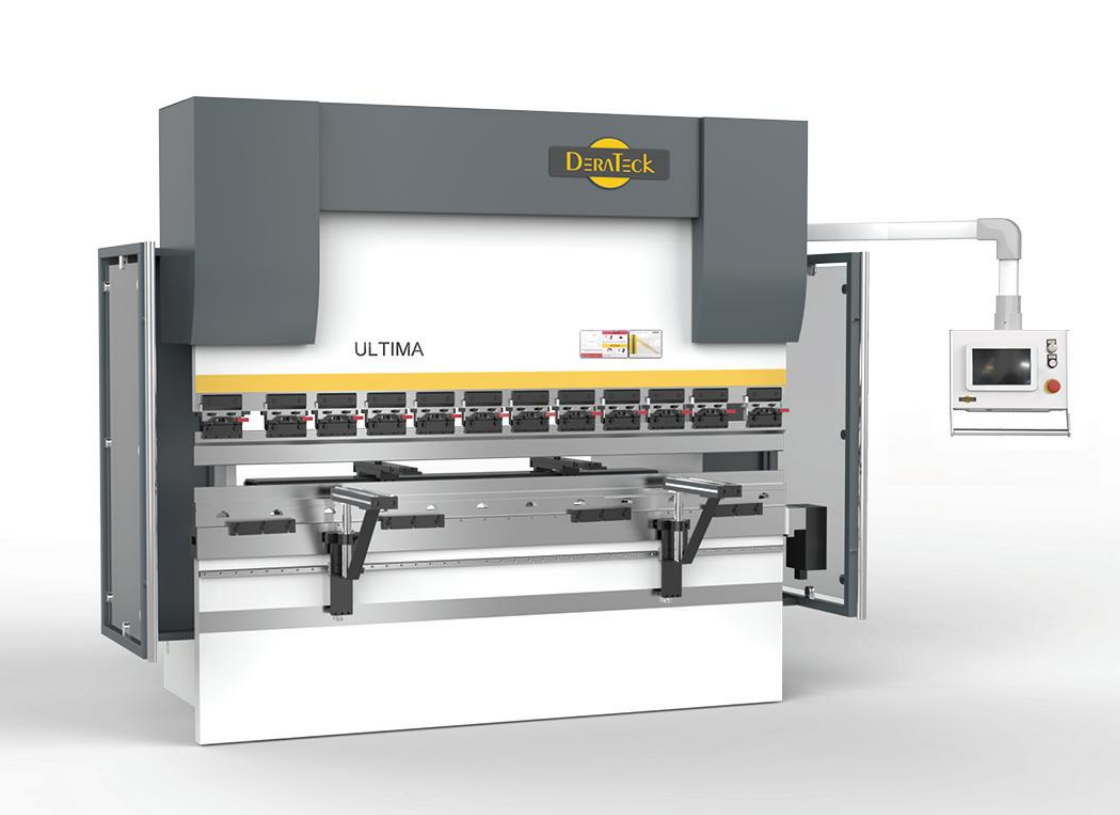
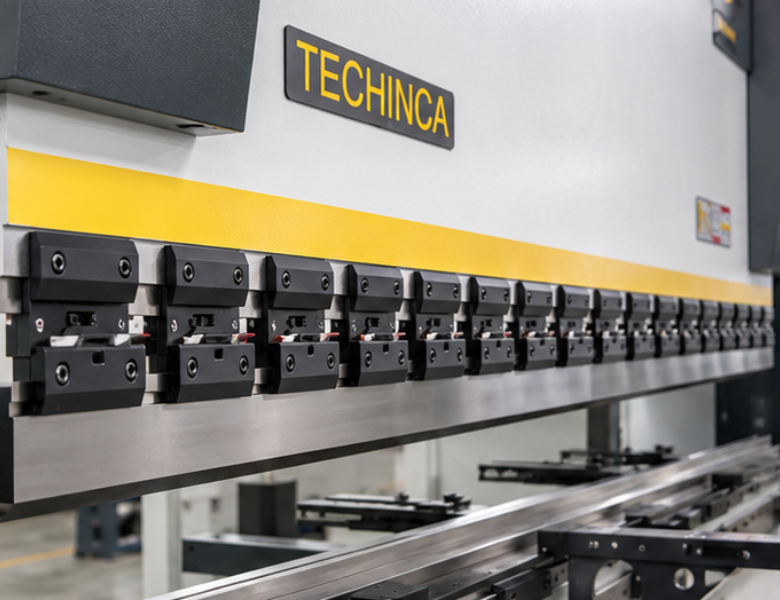
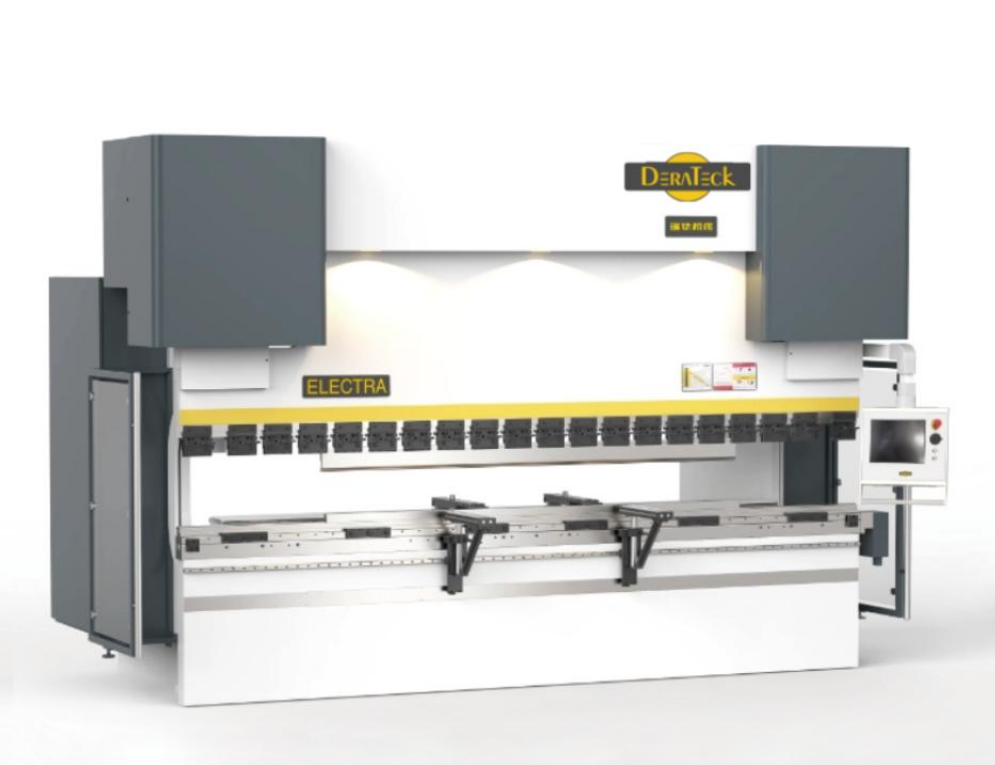
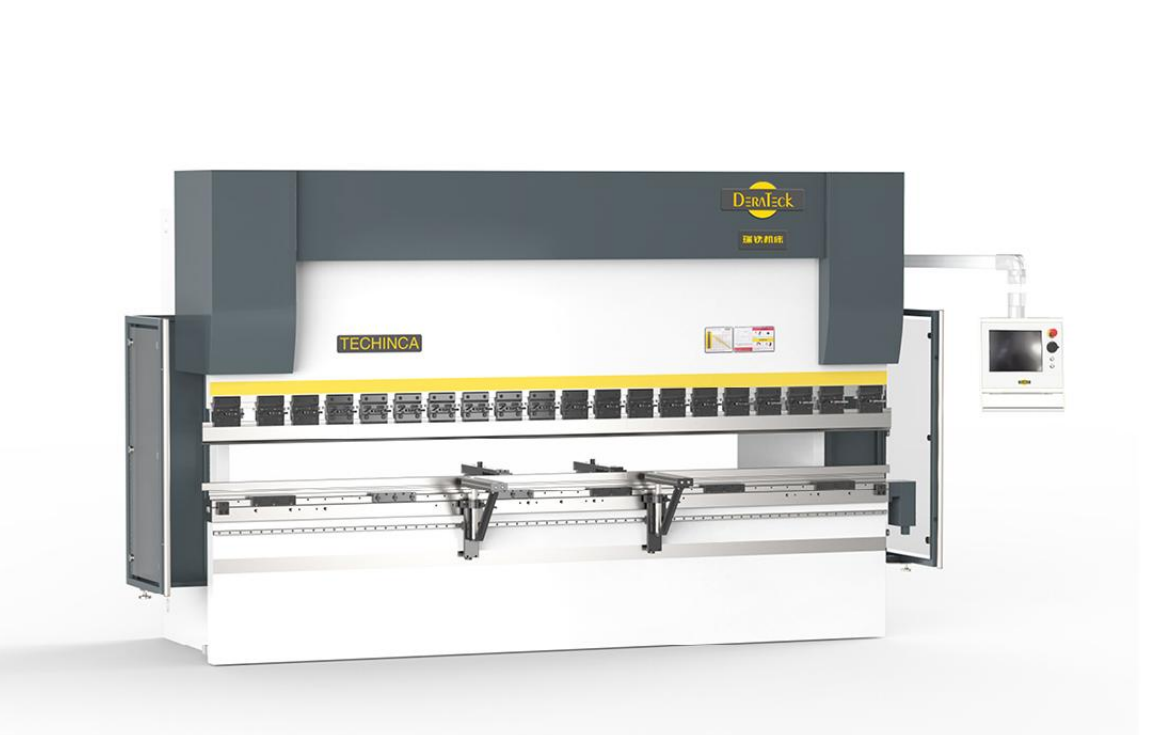
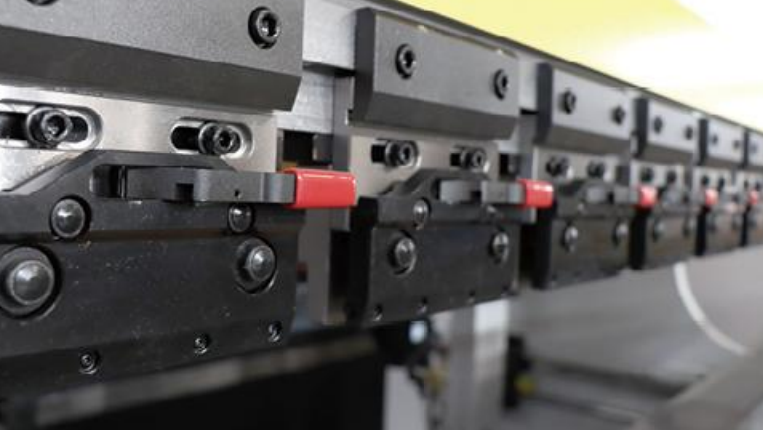
传统数控折弯机主要通过上模和下模配合完成板材成形。加工前需要根据板材厚度、折弯角度和产品结构选择相应模具,再结合后挡料系统完成板件定位。对于不同尺寸和不同折弯位置的工件,可以通过数控系统调整滑块和后挡料参数。
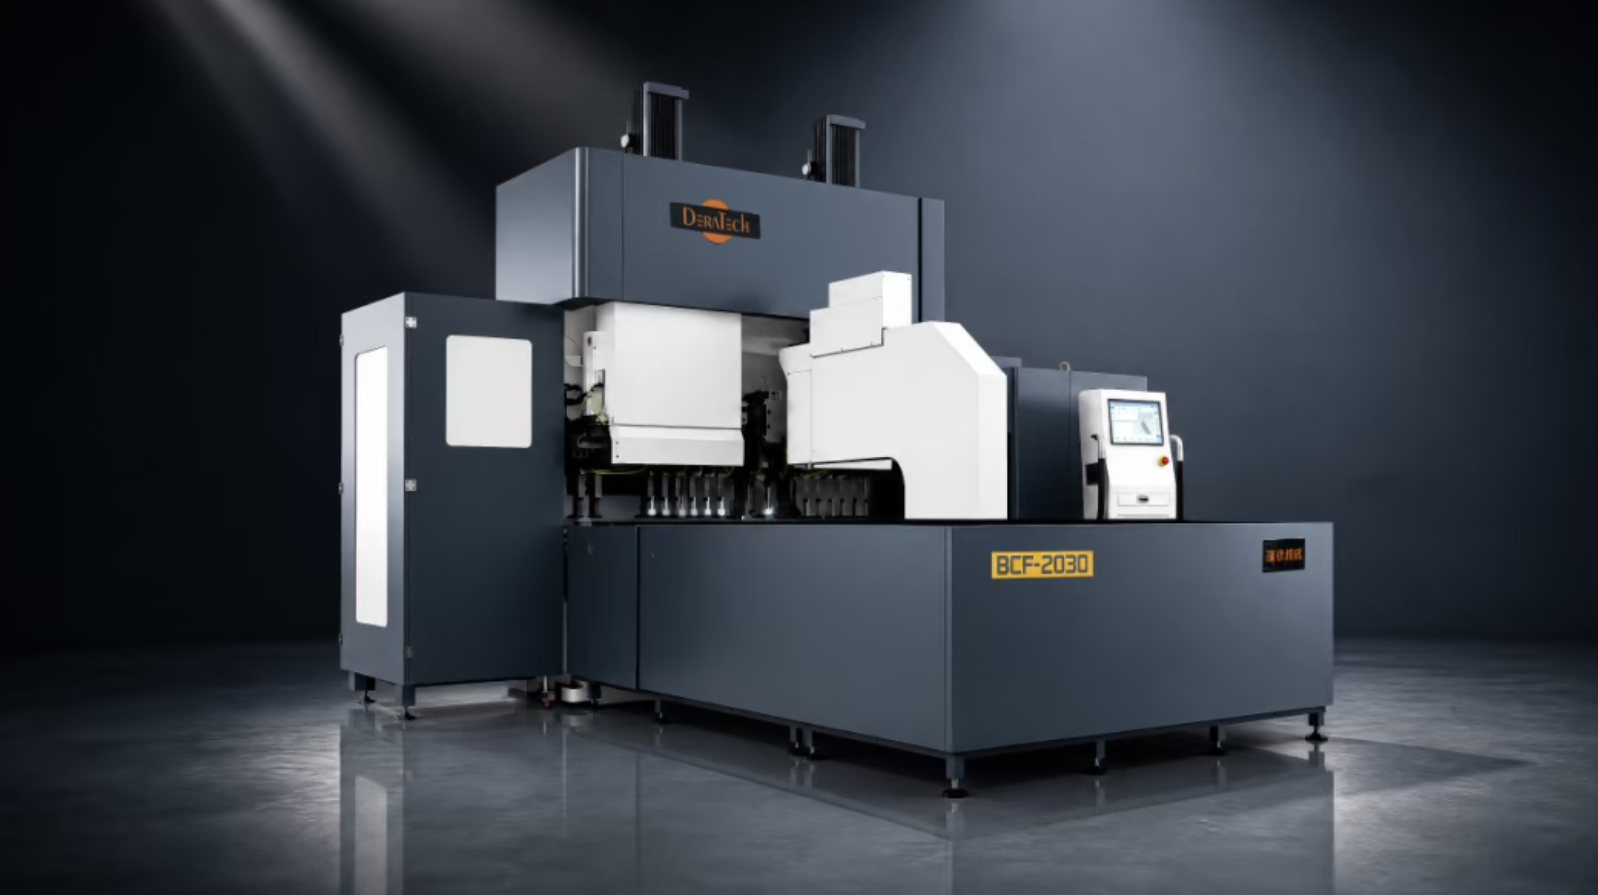
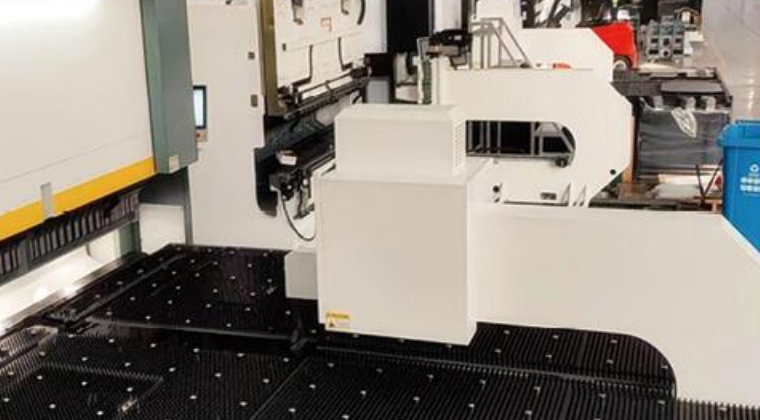
折弯中心的加工逻辑则有所不同。瑞铁BCF智能折弯中心在产品资料中采用一体化机架结构,并配置自动化折弯机构、压料机构和定位系统,主要面向多边连续折弯场景。
简单来说,数控折弯机更像是一台具有较强通用性的折弯设备,可以根据不同模具加工多种板材零件;折弯中心则更强调连续折弯和自动化加工,在合适的零件条件下,可以减少部分人工翻板和重复定位操作。
二、两类设备分别更适合加工哪些零件?
零件结构是选择折弯中心还是数控折弯机的重要判断条件。
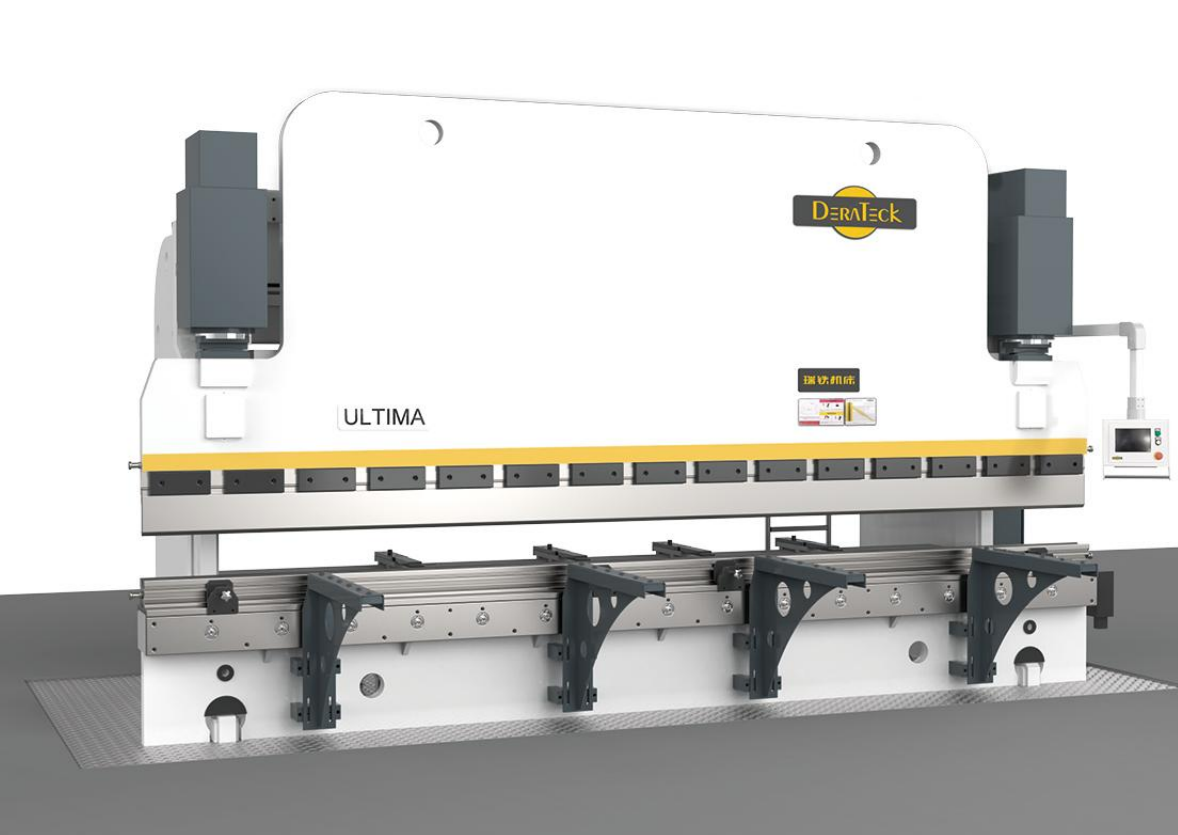
数控折弯机适用范围比较广,可以用于机箱机柜、结构件、不锈钢制品、机械零部件以及不同厚度板材的折弯加工。对于厚度变化较大、零件结构复杂、存在特殊折弯角度或者需要使用不同模具的工件,数控折弯机通常具有较好的工艺适应空间。
折弯中心则更适合箱体、柜体、门板、面板等以多边折弯为主的板件。例如电气柜门板、机箱外壳以及部分规则钣金件,往往需要连续完成多个边的折弯。此类产品如果尺寸和工艺相对稳定,采用折弯中心可以减少板件在不同折弯工序之间反复调整的位置。
因此,不能简单理解为“折弯中心替代数控折弯机”。如果企业产品以厚板、大型结构件或特殊零件为主,数控折弯机仍然具有较强的适用性;如果主要加工规则箱体类板件,则可以进一步评估折弯中心的适配情况。
三、生产批量和换产方式也会影响设备选择
除了零件形状,企业的生产方式也会影响设备选型。
如果订单品种较多、每批数量较少,而且不同订单之间板材厚度、折弯角度和模具需求变化明显,企业需要重点考虑设备的通用性、换模方式和程序切换能力。数控折弯机通过不同模具和后挡料配置,可以适配较多类型的折弯任务。
对于产品结构相对规则、重复订单较多,或者希望减少人工翻转和定位操作的生产场景,折弯中心则可以作为另一种加工方式。瑞铁BCF智能折弯中心的资料中,也重点展示了定位、压料和自动折弯等机构,这些配置主要服务于连续化板件加工。
如果企业未来还计划导入机器人、自动上下料或柔性加工系统,那么设备选型时还需要提前考虑自动化接口、板件流转方式以及整线节拍,而不能只比较单台设备。
总结
折弯中心与数控折弯机的区别,核心并不在于哪一种设备更好,而在于 加工对象和生产方式不同。数控折弯机适用范围较广,更适合多材质、多厚度和多种结构零件;折弯中心更适合规则板件、多边连续折弯以及自动化程度要求较高的生产场景。企业在选型时,可以从 零件结构、板材厚度、生产批量、换产频率和自动化规划 五个方面综合判断,再选择与实际生产需求相匹配的设备。