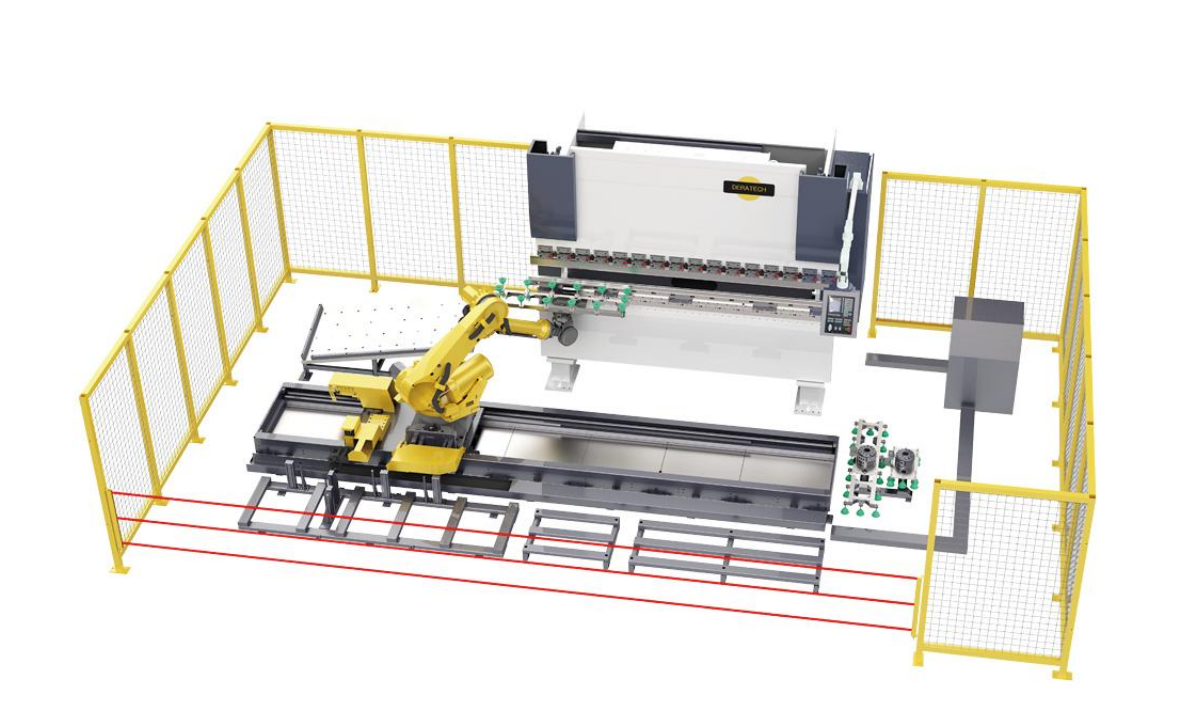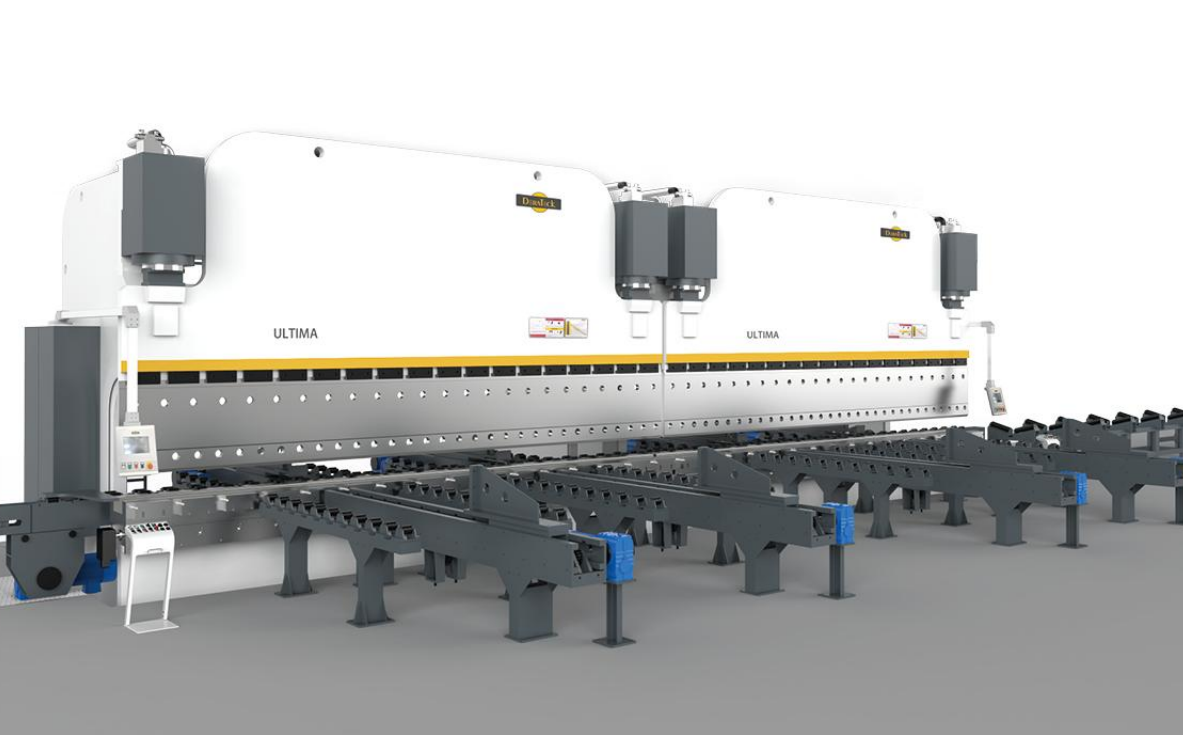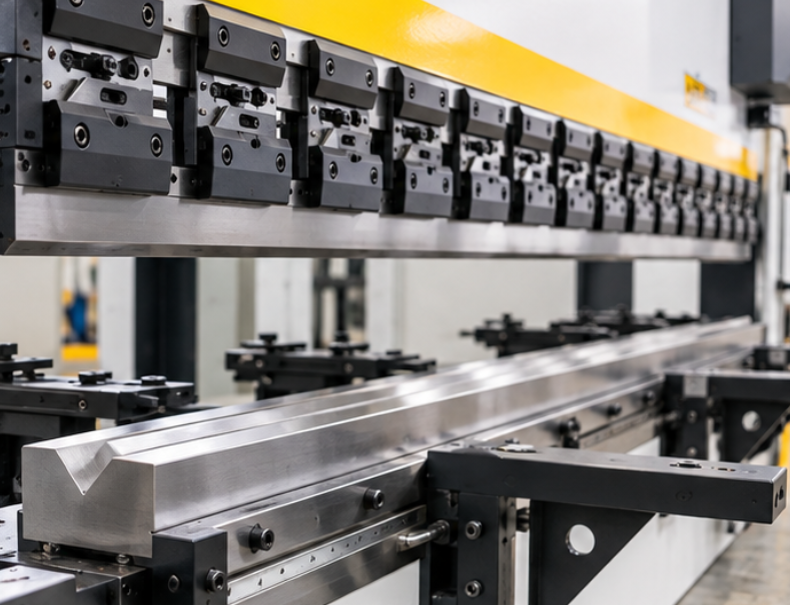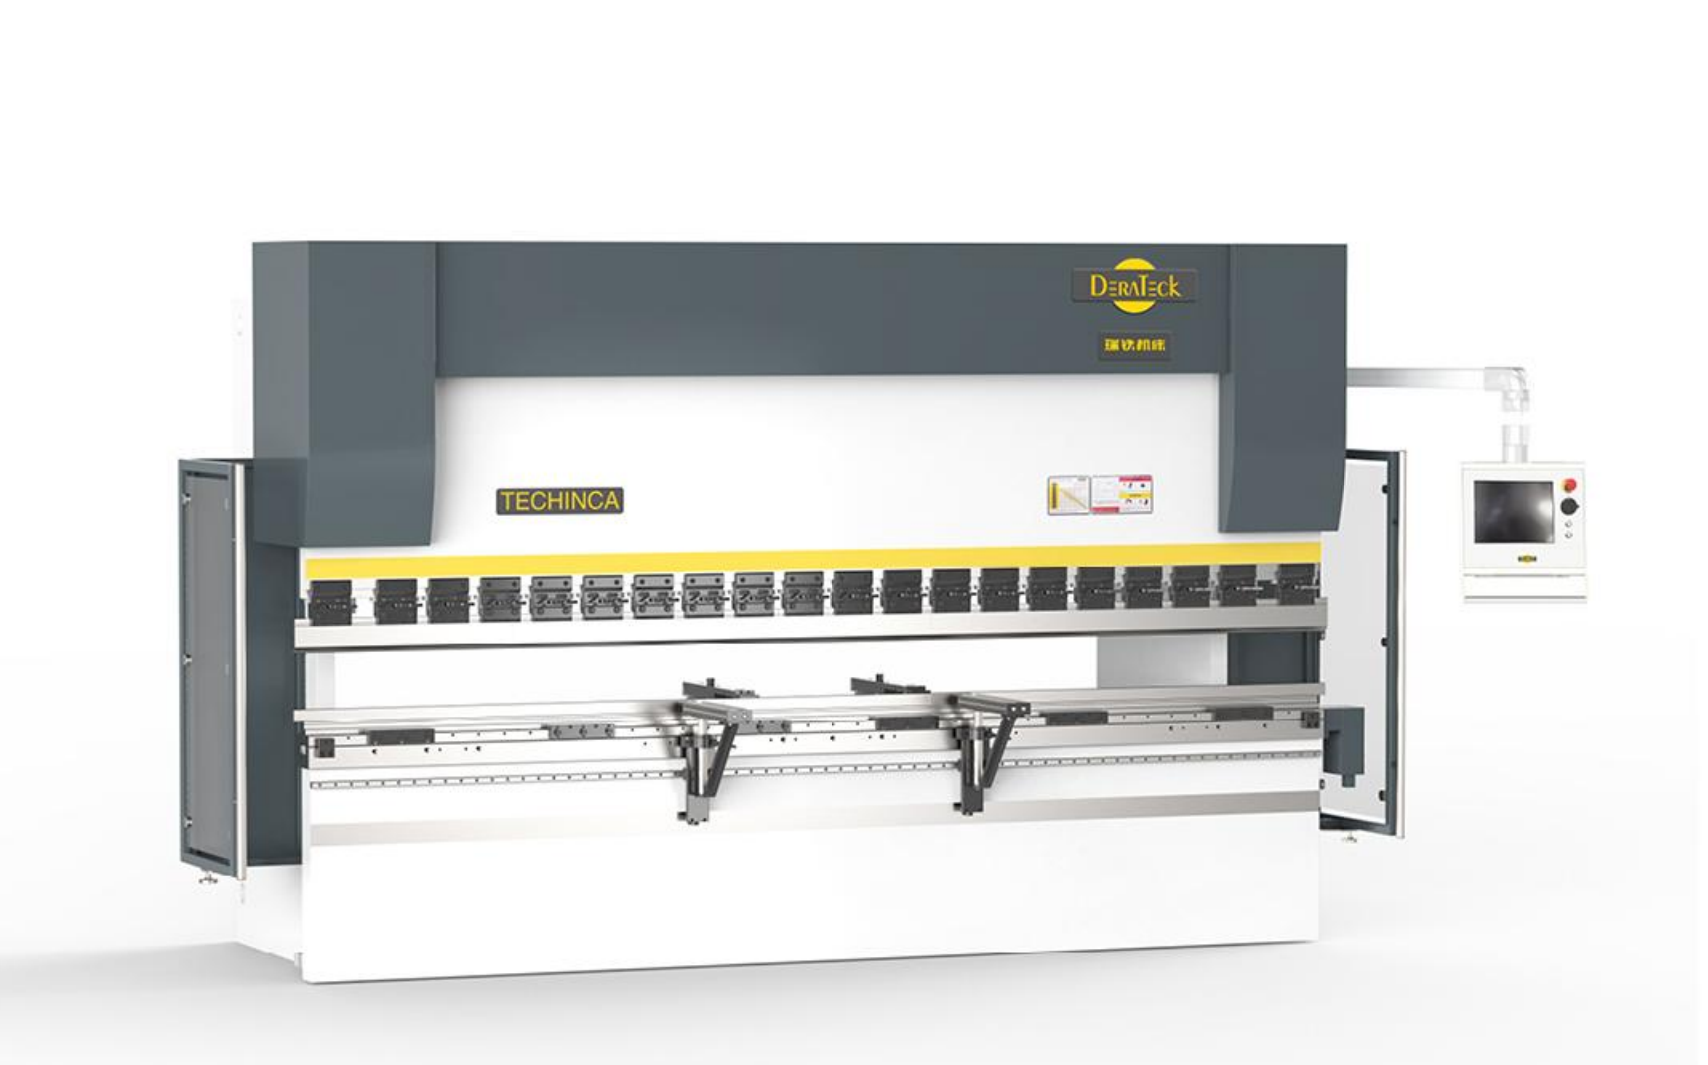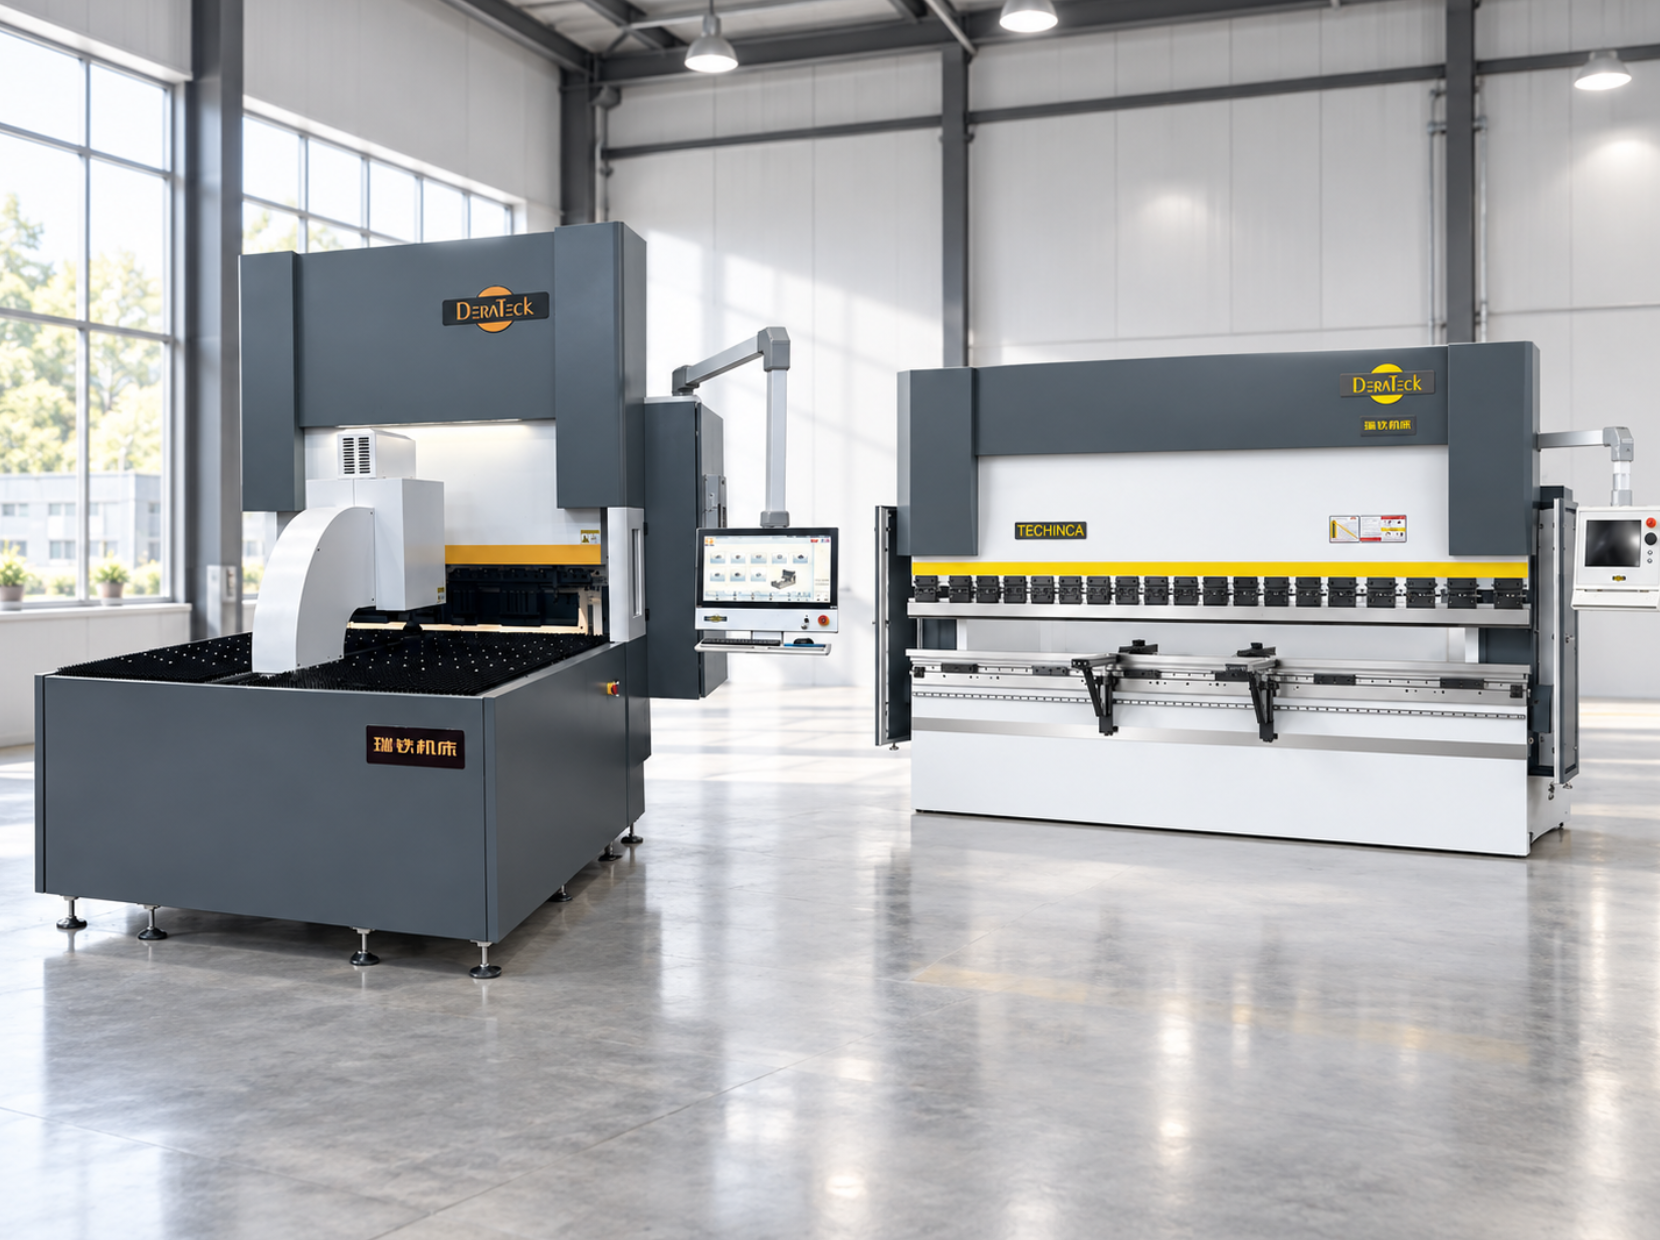

随着钣金企业对生产连续性和自动化程度的要求提高,机器人折弯逐渐被用于机箱机柜、结构件及批量板件加工。它并不是简单地在数控折弯机旁增加一台机器人,而是需要把工件抓取、定位、翻转、折弯以及上下料等动作进行协调。瑞铁机床现有产品资料中已经包含RBC固定式机器人折弯单元、RBC移动式机器人折弯单元以及FMS板料折弯柔性加工系统,可针对不同生产方式进行自动化配置。
一、什么样的零件更适合机器人折弯?
是否适合机器人折弯,首先要看零件结构。对于外形相对规则、抓取位置明确、折弯顺序可以稳定编程的板件,更容易建立自动化加工流程。例如机箱、柜体、门板、面板以及部分机械钣金结构件,都可以根据零件尺寸和折弯工序进一步评估机器人应用条件。
机器人在折弯过程中需要完成抓取、送入、靠挡料定位、翻转和再次折弯等动作,因此工件尺寸、重量、重心以及抓取面都会影响自动化方案。如果零件结构变化非常大、每一道工序都需要人工判断,或者工件本身难以稳定抓取,那么自动化方案就需要投入更多工装和程序设计。
因此,判断一款产品是否适合机器人折弯,不能只看“能不能折”,还要综合考虑机器人是否方便抓取、折弯过程是否容易重复、工件翻转路径是否稳定,以及上下料是否能够连续衔接。
二、机器人折弯更适合什么样的生产批量?
生产批量也是决定是否采用机器人折弯的重要因素。对于长期重复生产、同类零件数量较多的企业,机器人可以按照既定程序持续完成相同加工动作,更容易发挥自动化生产的特点。
但机器人折弯并不只适用于单一产品的大批量生产。瑞铁产品资料中的RBC移动式机器人折弯单元,通过机器人移动和不同工位组合,可以根据生产任务进行工位配置;而FMS板料折弯柔性加工系统则通过多台数控折弯机、机器人以及相关设备协同,面向更加连续的柔性化生产。
对于多品种、小批量企业,关键要看产品之间是否具有一定共性。如果每次换产都需要重新更换复杂夹具、重新规划抓取位置和工艺路线,那么自动化换产成本会增加;如果多个零件可以共用抓具、模具及相近工艺,则更容易形成柔性生产模式。
所以,是否上机器人并不能简单用“订单数量”判断,更应该分析企业的产品重复率、换产频率、零件相似度和日常设备利用情况。
三、固定式、移动式与柔性系统如何配置?
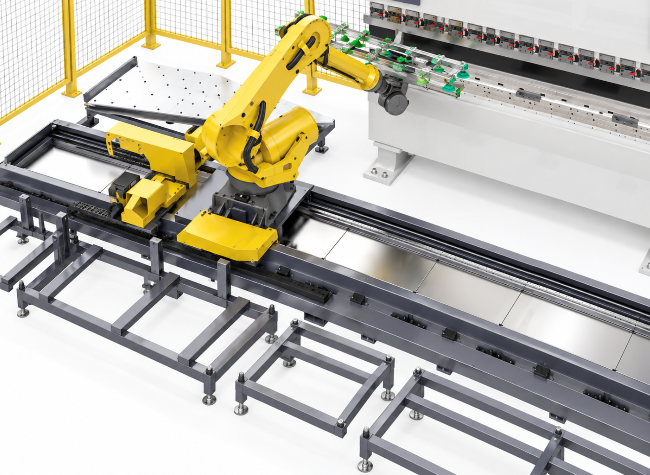
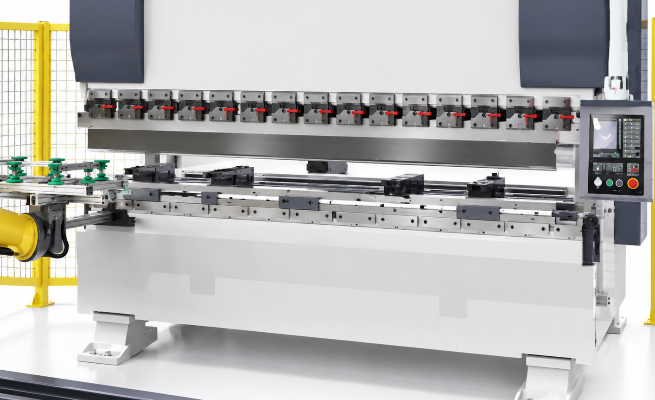
机器人折弯的自动化程度可以根据生产需求逐步规划。固定式机器人折弯单元通常由工业机器人、数控折弯机以及相关安全防护和工装组成,机器人围绕固定设备完成工件搬运与折弯动作。这种方案适合生产任务相对明确、设备布局比较固定的场景。
移动式机器人折弯单元则增加了机器人移动能力。根据瑞铁资料,机器人可配合不同折弯工位进行加工,从而扩大单套机器人系统的工作范围。
如果企业希望进一步形成连续自动化生产,还可以考虑FMS板料折弯柔性加工系统,将多台折弯设备、机器人以及工件流转环节统一规划。这种系统更强调不同设备之间的协同,而不仅仅是一台机器人服务一台折弯机。
因此,企业可以根据实际生产规模,从单机机器人折弯单元—移动式机器人单元—多设备柔性折弯系统逐步评估,而不必一开始就追求复杂的整线配置。
总结
机器人折弯是否适合企业,核心取决于 零件结构、抓取条件、生产批量、换产频率和自动化规划。规则板件、重复加工较多以及工艺路线相对稳定的生产场景,更容易导入机器人折弯;对于多品种生产,则需要重点考虑抓具、模具和程序切换的适配性。企业在规划自动化时,可以从固定式机器人折弯单元开始,再根据产能和产品变化评估移动式机器人以及FMS柔性加工系统,让自动化程度与实际生产任务保持匹配。