产品中心
折弯机
纯电伺服折弯机
纯电伺服折弯机
油电混合折弯机
高配款
标准版
经典款小型机
电液同步数控折弯机
标准款
经典款
激光切割机
高功率款
激光切割机标准款
剪板机
摆式剪板机
闸式剪板机
转塔冲床
数控转塔冲床
刨槽机
数控立式刨槽机
复合机型
冲激复合机
自动化产线
自动化产线
研发创新
视频中心
产品介绍
企业宣传
经典案例
技术支持
客户服务
免费培训
新闻中心
公司新闻
展会活动
新品上市
锐视角
关于我们
公司简介
联系我们
中文
English
新闻中心
|
公司新闻
|
展会活动
|
新品上市
|
锐视角
机器人折弯适合哪些生产场景?零件、批量与自动化配置参考
2026-09-28
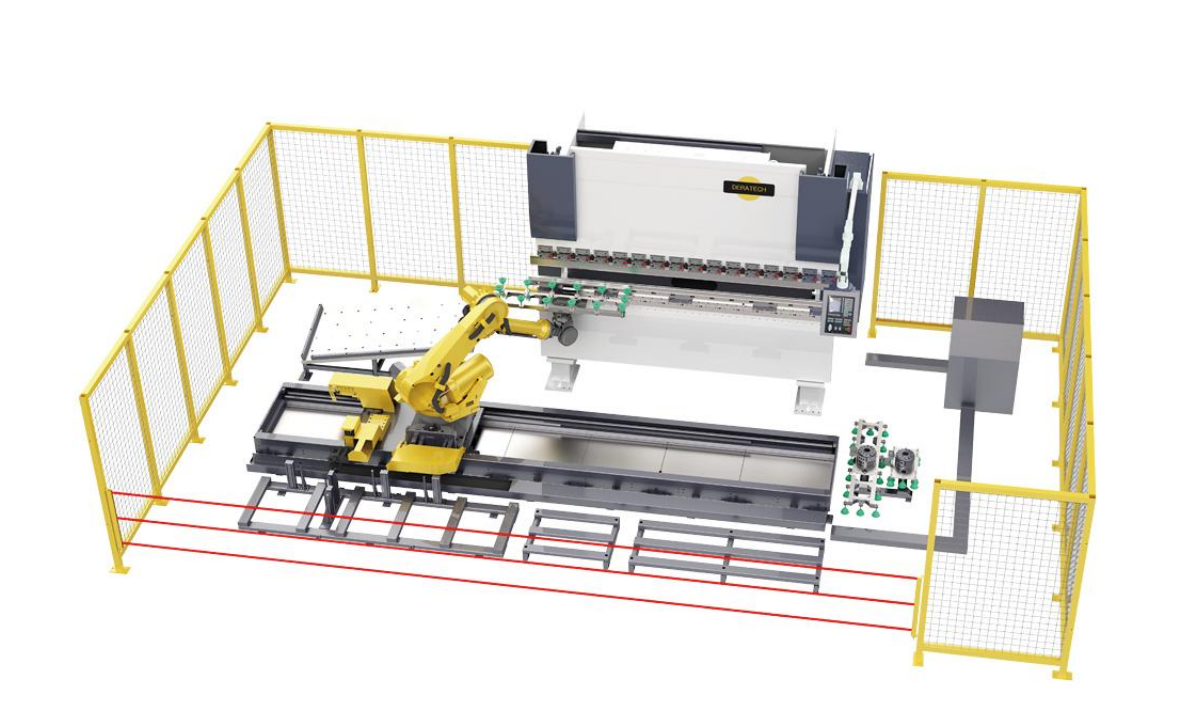
随着钣金企业对生产连续性和自动化程度的要求提高,机器人折弯逐渐被用于机箱机柜、结构件及批量板件加工。它并不是简单地在数控折弯机旁增加一台机器人,而是需要把工件抓取、定位、翻转、折弯以及上下料等动作进行协调。瑞铁机床现有产品资料中已经包含RBC固定式机器人折弯单元、RBC移动式机器人折弯单元以及FMS板料折弯柔性加工系统,可针对不同生产方式进行自动化配置。 一、什么样的零件更适合机器人折弯?
阅读全文 >
折弯角度出现偏差怎么办?材料、模具、补偿与参数排查方法
2026-09-24
在数控折弯加工过程中,折弯角度出现偏差是比较常见的问题。例如同一批零件角度不一致、板材中间与两端角度不同,或者设定90°后实际成形角度存在偏差。造成这些问题的原因并不一定来自设备本身,还可能与板材性能、模具状态、挠度补偿及工艺参数有关。因此,出现角度问题后,更适合按照“材料—模具—设备补偿—加工参数”的顺序逐项检查,而不是直接修改某一个参数。 一、先检查板材厚度、材质和回弹是否发生变化 板
阅读全文 >
折弯机V槽怎么选?板厚、内圆角、翻边尺寸与折弯力的关系
2026-09-23
在钣金折弯过程中,下模V槽看起来只是一个模具参数,但实际上会同时影响折弯力、内圆角、最小翻边尺寸以及成形效果。瑞铁机床产品资料中的折弯力参考表,也将板厚、V槽宽度和所需折弯力放在同一套选型逻辑中。也就是说,折弯机吨位不能脱离V槽单独判断,模具选型同样不能只看板材厚度。 一、板材越厚,通常需要匹配更宽的V槽 选择V槽时,首先要看板材厚度。对于常规空气折弯,生产现场常会根据板厚确定一个适合的V
阅读全文 >
折弯机Y1、Y2、X、R、Z1、Z2轴分别有什么作用?
2026-09-21
在数控折弯机选型过程中,除了吨位、工作长度和控制系统之外,“轴数”也是采购人员经常看到的一项参数。常见的Y1、Y2、X、R、Z1、Z2并不是简单的数量区别,而是分别控制滑块运动和后挡料不同方向的位置。瑞铁机床产品资料中提供了多种后挡料配置,包括X、R、Z1、Z2等多轴组合,可根据不同零件结构和加工方式进行配置。 一、Y1和Y2轴主要控制折弯机滑块运动 Y1和Y2轴主要对应折弯机左右两侧滑块
阅读全文 >
折弯中心与数控折弯机有什么区别?适用零件和生产方式对比
2026-09-20
在钣金加工设备选型中,折弯中心和数控折弯机都可以完成板材折弯,但两者在加工方式、适用零件以及生产组织上存在明显区别。瑞铁现有产品体系中,既有BCF智能折弯中心,也有EPP-S、CBB-D、UBB-D、TAM-S等数控折弯机系列。对于采购企业来说,不能只根据“自动化程度”判断设备,更需要结合零件结构、板材厚度、产品批量和换产频率进行选择。 一、折弯中心与数控折弯机的加工方式有什么不同? 传统
阅读全文 >
上一页
1
2
3
4
5
41..
下一页