
在钣金折弯加工中,空气折弯、压底折弯和压印折弯都可以使板材形成一定角度,但三种方式在板材与模具的接触状态、折弯力需求、角度控制方式以及回弹表现上存在明显差异。实际生产中不能只根据“要折多少度”选择工艺,还需要结合板材材质、厚度、V槽宽度、目标内圆角、设备吨位和产品批量综合判断。了解三种折弯方式的区别,有助于合理配置模具和折弯参数。
一、空气折弯依靠下压深度控制成形角度
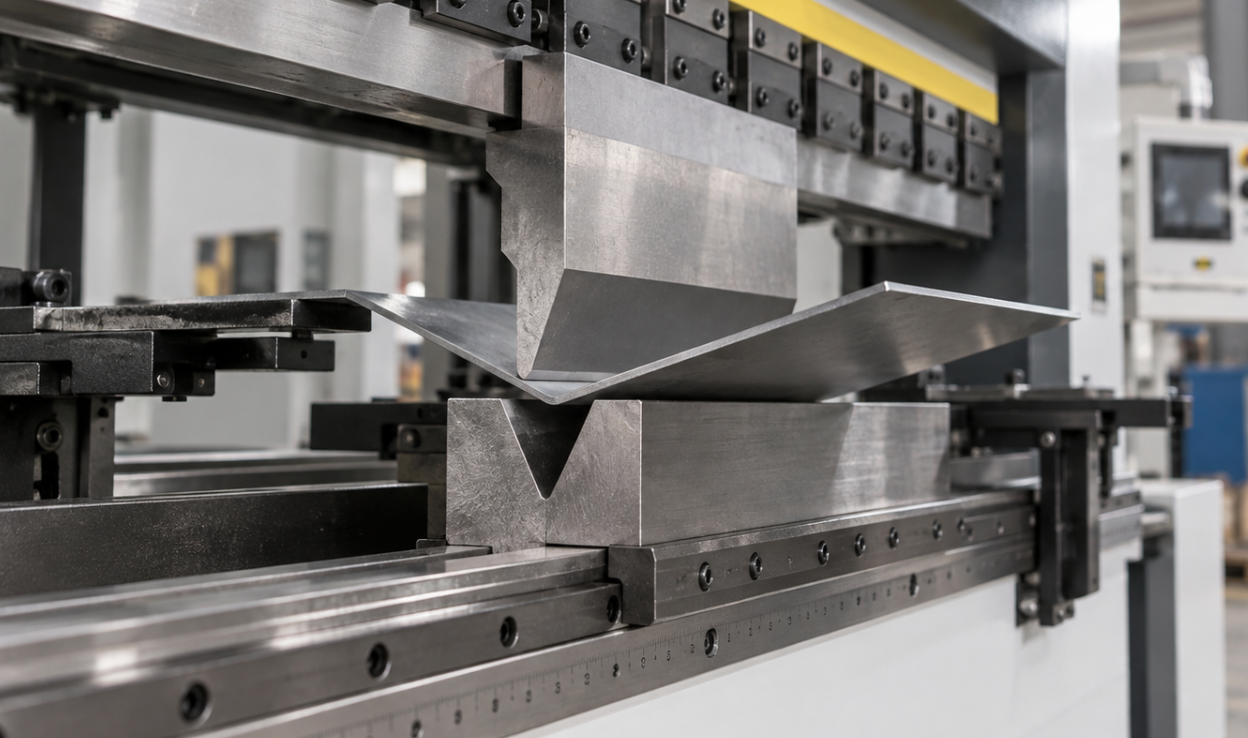
空气折弯是数控折弯加工中较常见的一种方式。折弯过程中,板材主要与上模刀尖以及下模V槽两侧形成接触,并不会完全贴合V槽内部轮廓。数控系统通过控制上模进入V槽的深度来改变最终折弯角度。
这种方式的特点是工艺调整空间较大。同一套上模和下模在一定范围内可以通过调整滑块下压位置加工不同角度的零件,因此比较适合多规格、多品种的钣金加工。
不过,空气折弯对材料回弹比较敏感。碳钢、不锈钢、铝板等材料的强度和回弹特性不同,即使程序参数相同,最终角度也可能有所差异。另外,板厚波动、V槽宽度和材料批次变化都可能影响实际成形结果,因此批量加工前通常需要通过试折进行角度修正。
二、压底折弯增加模具接触以减少角度变化
压底折弯与空气折弯的主要区别,在于折弯末端板材会更加贴近上模和下模的成形区域。通过进一步下压,使板材与模具形成更多接触,从而让工件角度更多地受到模具形状约束。
由于板材成形程度更深,压底折弯所需要的折弯力通常高于空气折弯,对模具角度、V槽和设备吨位的匹配要求也更高。同时,它的工艺灵活性相对较低,改变产品角度时往往需要更加关注模具规格。
在一些希望减小回弹影响、产品规格比较稳定的加工场景中,可以根据工件要求评估压底折弯。但如果企业经常加工不同角度、不同板厚的零件,则还需要考虑换模和工艺调整所带来的影响。
因此,压底折弯并不是单纯把滑块“再压深一点”,而是需要确认模具角度、板厚和设备压力是否适合这种加工方式。
三、压印折弯需要更高压力,适用于特定工艺需求
压印折弯的成形程度更深。加工时,上模会以较大的压力使板材在折弯区域产生明显塑性变形,使板材更充分地贴合模具形状,从而降低材料回弹对最终角度的影响。
与空气折弯相比,压印折弯对设备压力的需求明显增加,同时模具承受的载荷也更大。因此,在使用这种方式前,需要确认折弯机吨位、模具承载能力以及板材条件。
压印折弯的另一个特点是角度更多由模具几何形状决定,因此加工灵活性相对有限。如果需要频繁改变角度或产品规格,往往需要更换相应模具。
对于现代数控折弯加工来说,是否采用压印折弯通常需要根据具体零件和工艺要求判断,而不能单纯为了减少回弹就提高压力。过大的折弯力还可能增加模具和设备负荷,因此应按照板厚、材料和工件要求合理选择工艺。
总结
空气折弯、压底折弯和压印折弯的核心区别,可以理解为板材与模具的接触程度以及所需折弯力不同。空气折弯具有较大的角度调整空间,适合多品种加工;压底折弯通过增加模具接触来控制成形状态;压印折弯则依靠更高压力使折弯区域产生更充分的塑性变形。实际选择时,应同时考虑板材材质、厚度、V槽、回弹、目标角度、模具规格和设备吨位,再确定与产品加工要求相匹配的折弯方式。