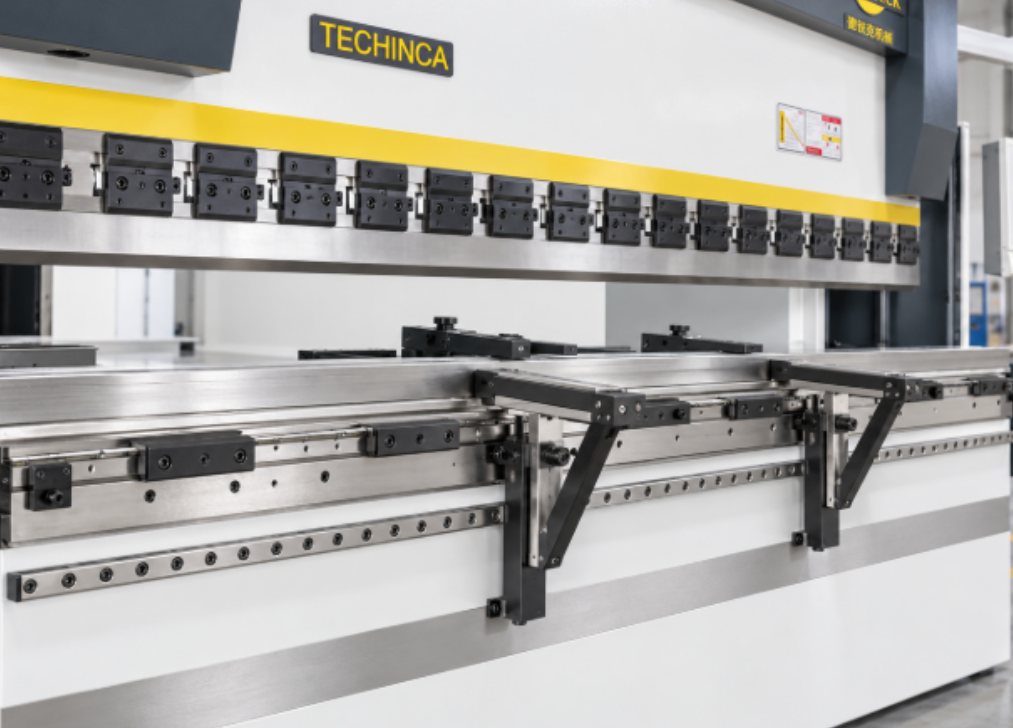

在数控折弯加工中,上模和下模不仅决定板材能否完成折弯,还会影响成形内圆角、折弯力、最小翻边尺寸以及零件是否发生干涉。同一台折弯机加工不同板厚、不同角度和不同结构的零件时,往往需要更换相应模具。因此,模具选型不能只看“能不能折”,还要结合板材材质、厚度、目标角度、零件结构以及后续折弯工序综合判断。
一、上模怎么选?重点看刀具形状和刀尖圆角
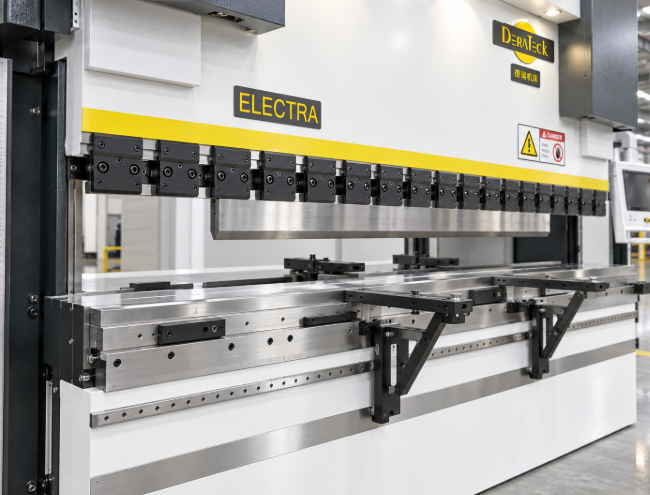
上模主要负责向板材施加折弯力,其刀具形状会直接影响零件的加工空间。常见直刀适用于结构较简单、折弯位置周围空间充足的工件;如果零件已经形成翻边、箱体或较深结构,继续折下一道时可能与上模发生碰撞,这时就需要根据工件轮廓考虑弯刀、鹅颈刀等不同形状。
刀尖圆角同样需要关注。刀尖半径过小,板材折弯区域受力更加集中,对于部分材料可能增加表面压痕或局部开裂的可能;刀尖半径增大后,成形内圆角也可能随之发生变化。因此,对于图纸已经明确内圆角要求的零件,不能只根据折弯角度选择上模,还应结合材料厚度和目标圆角确认刀尖规格。
实际生产中,如果同一类零件需要连续完成多道折弯,还应提前模拟每一道工序,确认上模在后续动作中是否有足够空间,避免前一道折弯完成后挡住下一道模具运动路径。
二、下模怎么选?板厚、V槽和折弯力要一起考虑
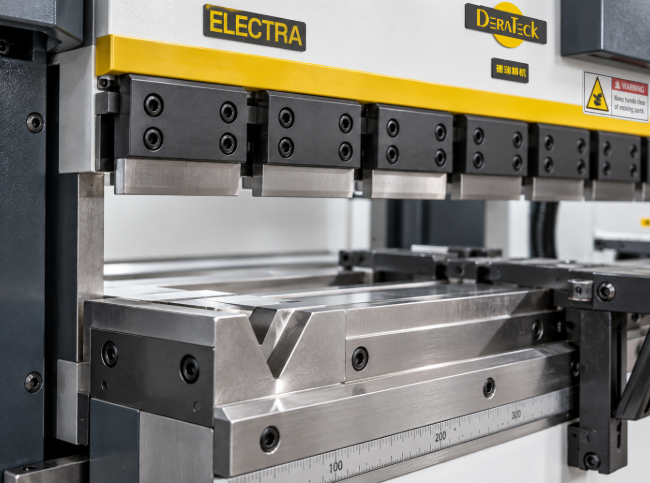
下模选型的核心参数之一是V槽宽度。板材厚度发生变化后,适用的V槽通常也需要重新评估。V槽过窄时,折弯所需压力可能增加,同时板材局部受力更加集中;V槽过宽,则可能影响成形内圆角以及短翻边工件的支撑条件。
因此,下模不能脱离板厚和折弯机吨位单独选择。企业在实际加工前,应同时确认板材材质、厚度、折弯长度、V槽以及所需折弯力。对于不锈钢、铝板等不同材料,还需要考虑材料强度和回弹特性。
此外,下模形状也与产品结构有关。常规V型下模能够覆盖较多普通折弯工况,但遇到小翻边、特殊角度或异形结构时,可能需要根据工艺条件选择相应模具。正式批量加工前,可以先进行试折,并测量角度、圆角和尺寸,再判断当前上下模组合是否合适。
三、避免零件干涉,要从完整折弯顺序判断模具
很多模具问题并不是第一道折弯无法加工,而是在第二道、第三道折弯时才出现。例如板材完成一道90°翻边后,再折相邻边时,已经形成的翻边可能碰到上模、夹具或设备滑块,使零件无法继续进入正确位置。
因此,在选择上模和下模时,需要结合完整零件结构和折弯顺序进行判断。对于箱体、机柜、深盒类零件,应重点检查成形边与上模侧面之间的距离,以及工件旋转、翻转时是否具备足够空间。
如果发现干涉,可以从改变折弯顺序、更换不同形状上模、调整模具高度或重新规划工艺等方向考虑。模具选择的目的并不是让单独某一道折弯顺利完成,而是让整个零件的多道工序都具备可执行条件。对于结构复杂的产品,在批量生产前进行折弯工艺模拟和试加工,可以减少后续因模具干涉造成的调整。
总结
折弯机上模和下模的选择,需要综合考虑 板材厚度、材料类型、刀具形状、刀尖圆角、V槽宽度、折弯力以及零件干涉空间。上模重点解决成形角度、圆角和结构避让问题,下模则与板厚、V槽、翻边和折弯压力密切相关。对于多道折弯零件,还应从完整加工顺序判断模具是否适配。只有让模具、设备参数和零件结构相互匹配,才能减少试模调整,并让后续批量加工更加顺畅。