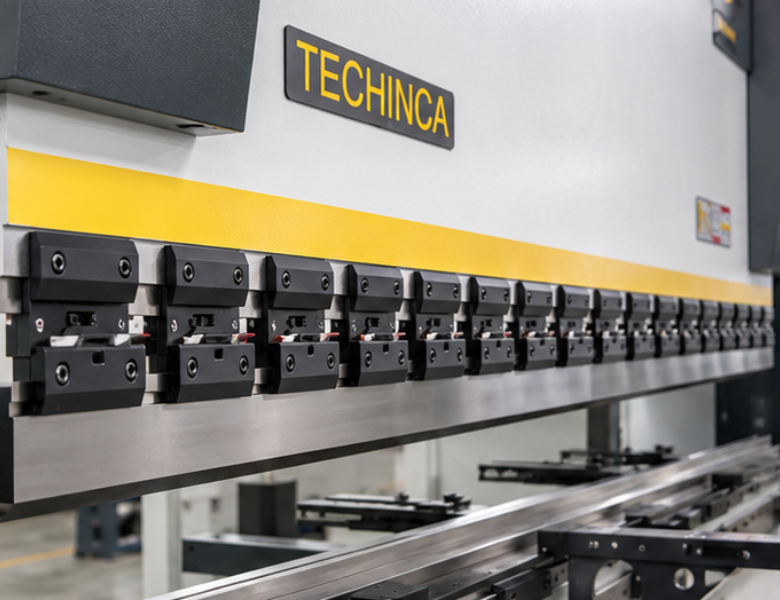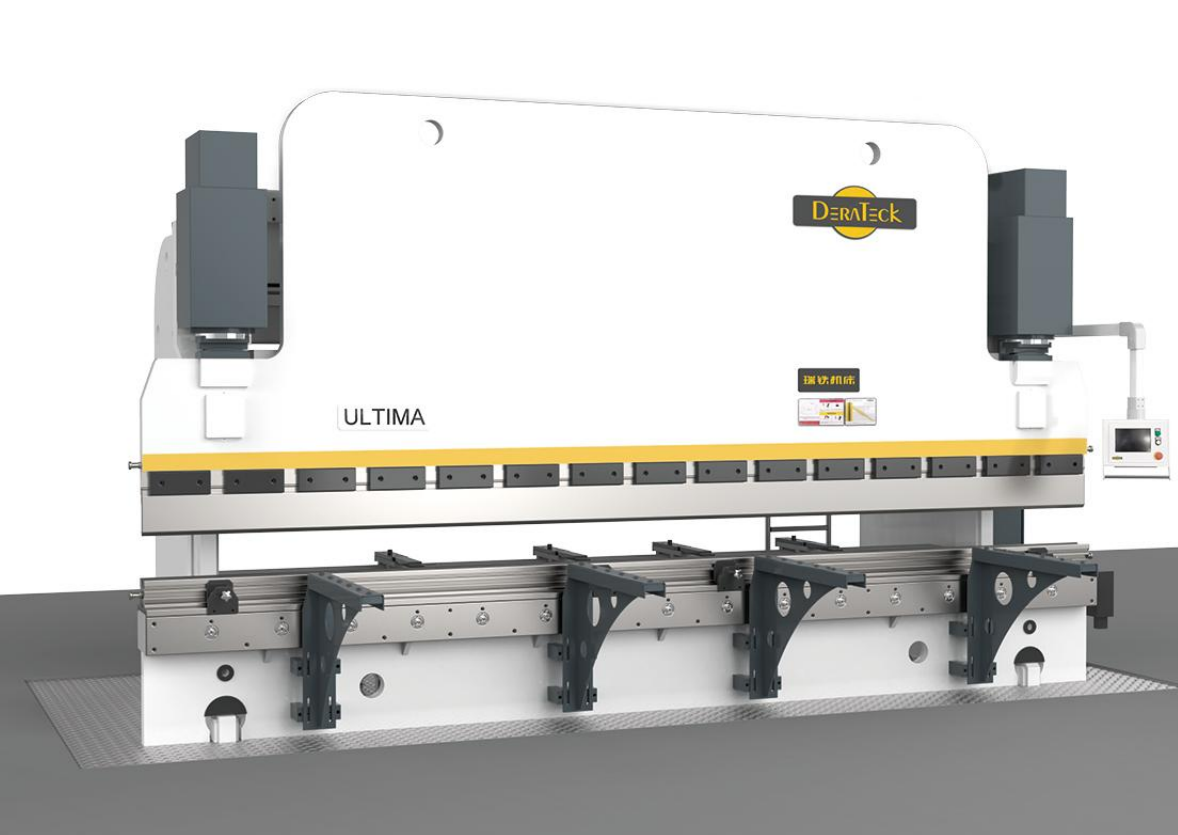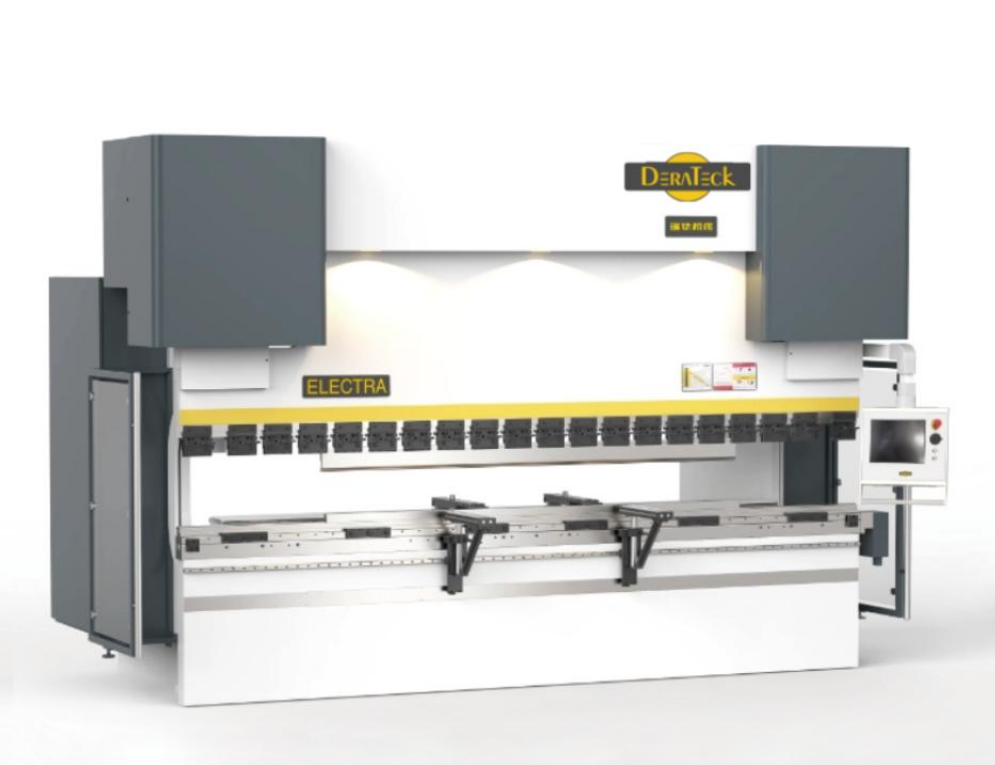

在数控折弯机选型过程中,驱动方式是影响设备结构、运行方式和适用场景的重要因素。瑞铁机床现有产品体系中,包括 EPP-S纯电伺服数控折弯机、TAM-S电液伺服数控折弯机,以及CBB-D、UBB-D油电混合泵控数控折弯机。这三类设备都用于钣金折弯,但在动力传递方式、液压系统结构以及适用加工范围等方面有所区别。企业在选型时,不宜简单判断哪一种“更好”,而应根据板材规格、吨位需求、生产节拍和长期使用方式综合考虑。
一、纯电伺服折弯机:通过电机完成折弯驱动
纯电伺服折弯机的特点,是采用电机作为主要动力来源完成滑块运动,不依赖传统液压系统进行主要动力传递。瑞铁EPP-S系列属于这一类型,产品资料中重点强调了电机驱动、运行响应以及维护结构等特点。
由于取消了传统液压动力系统中的部分油路结构,纯电伺服设备在日常使用中不需要围绕液压油开展相同类型的维护工作。同时,伺服系统可以根据折弯动作进行运动控制,更适合对设备响应、重复加工和生产节拍有一定要求的钣金加工场景。
对于以中小型板材、多品种订单及频繁换产为主的企业,可以重点关注纯电伺服折弯机。不过,设备是否适合实际生产,仍需结合所需折弯吨位、工作长度、板材厚度以及具体配置判断,不能只根据驱动形式做决定。
二、电液伺服折弯机:液压动力与数控控制结合
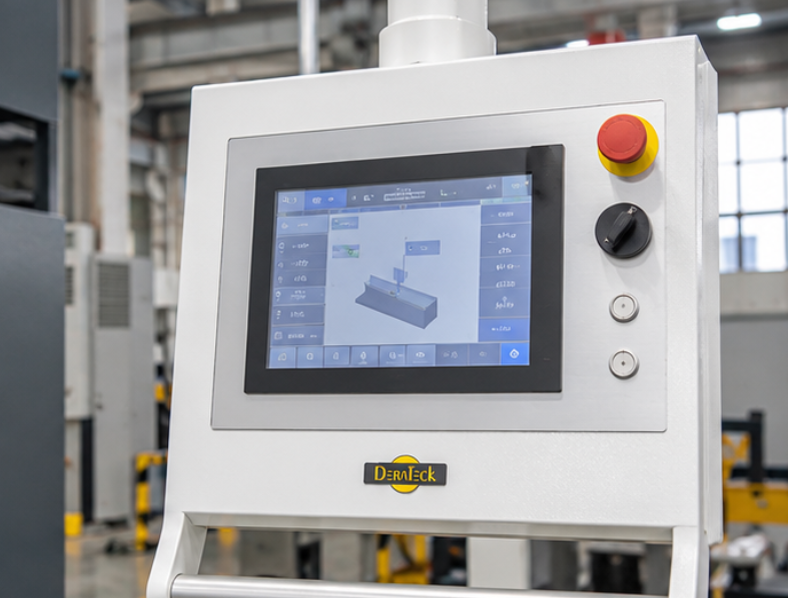
电液伺服折弯机是目前钣金加工中常见的一类设备。瑞铁TAM-S系列采用电液伺服控制方式,通过液压系统提供折弯动力,并通过数控系统对滑块运动和相关轴进行控制。
这种结构适用于较为广泛的钣金折弯任务,能够覆盖不同吨位和工作长度需求。对于长期加工碳钢、不锈钢、铝板以及机箱机柜、结构件等产品的企业,电液伺服折弯机可以作为常规数控折弯设备进行配置。
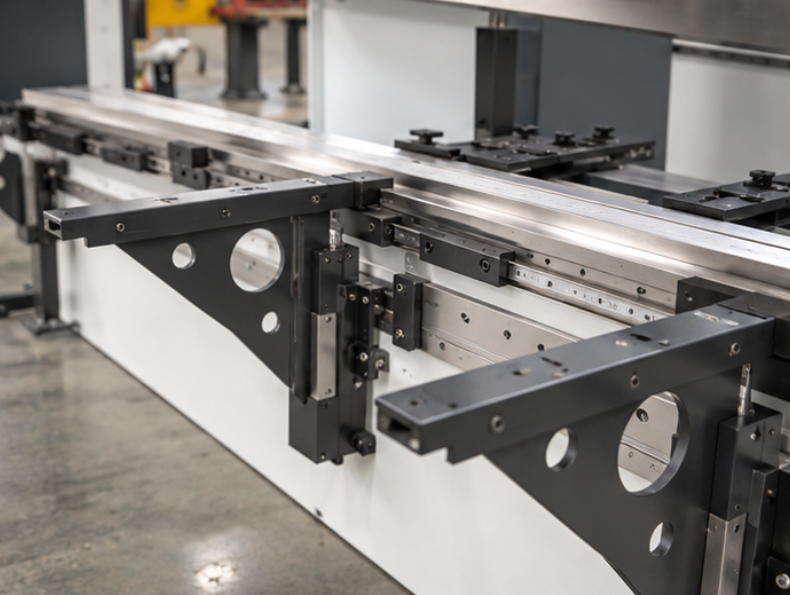
选型时除了关注设备吨位,还需要查看后挡料轴数、挠度补偿方式、控制系统、模具以及安全装置等配置。尤其是在加工长板或批量零件时,设备结构与控制配置对实际使用体验同样重要。因此,电液伺服不能只理解为一种动力形式,它实际上是整套折弯控制系统的一部分。
三、油电混合折弯机:结合液压执行与伺服泵控方式
瑞铁CBB-D和UBB-D系列采用油电混合泵控方式。与传统持续运行的液压动力结构不同,这类设备通过伺服电机与液压泵系统配合,根据折弯过程中的动作需求进行动力输出,同时保留液压执行机构。
这种结构在需要较大折弯力、较长工作台或较大吨位时具有较好的适配空间。尤其是UBB-D系列面向大吨位折弯应用,可以用于较长、较厚板材以及大型钣金结构件的加工需求。
需要注意的是,实际能耗、运行效率和维护周期都会受到设备吨位、加工节拍、板材规格、环境条件及使用频率影响,因此不能仅根据“油电混合”这一名称判断实际使用成本。企业在比较不同方案时,应结合自身每天加工数量、材料规格和设备利用率进行评估。
总结
纯电伺服、电液伺服和油电混合折弯机并不存在适用于所有企业的统一选择。纯电伺服侧重电机驱动结构;电液伺服采用液压动力与数控控制配合;油电混合泵控则通过伺服电机、液压泵和液压执行系统协同工作。企业在选型时,应同时考虑 板材厚度、折弯长度、所需吨位、生产批量、设备配置及后续自动化需求,再确定与实际生产条件相匹配的折弯机类型。