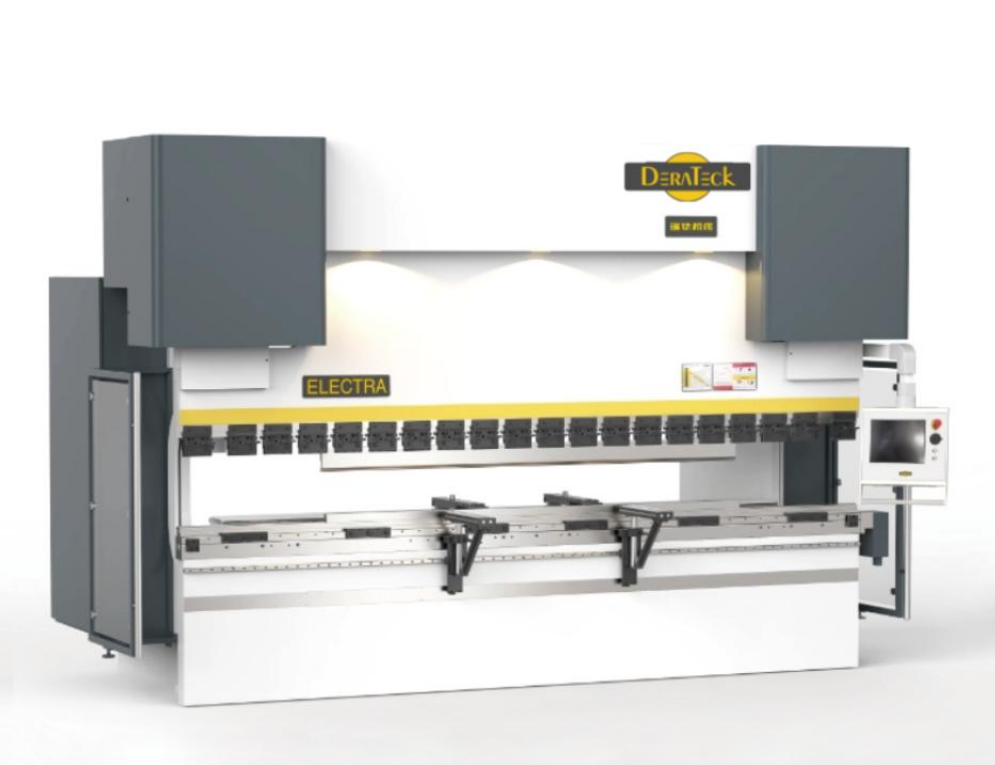

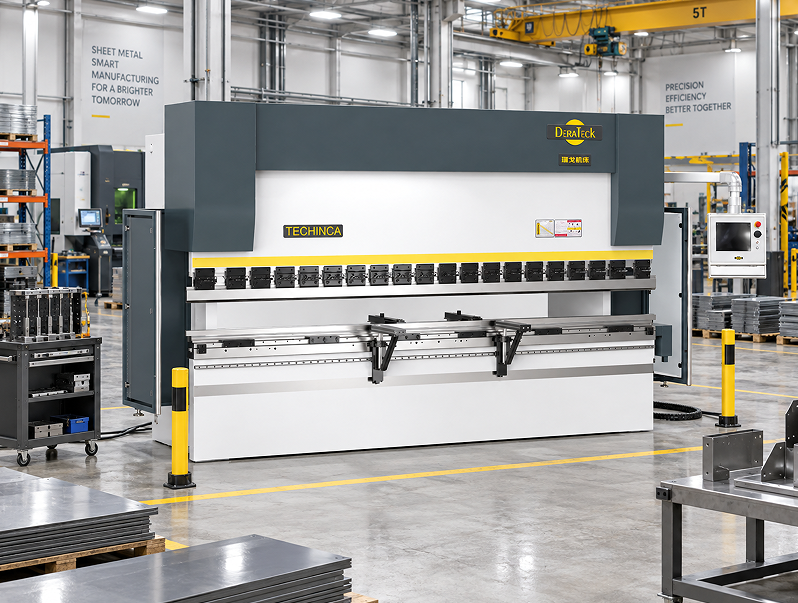
对于钣金加工企业来说,数控折弯机的选型不能只看设备吨位或价格。板材材质、厚度、折弯长度、零件结构、生产批量以及后续自动化需求,都会影响设备配置。瑞铁机床的产品资料中,数控折弯机覆盖纯电伺服、油电混合、电液伺服等不同技术路线,并提供多种吨位、工作长度及后挡料配置,可针对不同钣金加工场景进行选择。
一、先确定折弯吨位和工作长度
选购数控折弯机时,首先需要确认加工板材的材质、厚度和最大折弯长度。折弯压力并不是单纯由板厚决定,还会受到材料抗拉强度、折弯长度、下模V槽宽度以及折弯方式等因素影响。同样厚度的碳钢、不锈钢或铝板,在相同折弯长度下,所需折弯力可能并不相同。
工作长度也需要根据实际零件尺寸选择。如果企业主要加工2米以内的小型钣金件,没有必要单纯追求更长的工作台;如果经常加工3米、4米甚至更长的机柜、电梯部件或大型结构件,则需要根据最大工件尺寸预留合适的加工范围。
瑞铁产品资料中,不同系列折弯机覆盖从常规钣金加工到较大吨位、较长工件的应用。实际选型时,建议先整理企业常用板材的材质、最大厚度、最大折弯长度和常见工件尺寸,再据此确定设备吨位和工作长度,避免设备配置与生产需求不匹配。
二、后挡料轴数要根据零件复杂程度选择
数控折弯机除了吨位和长度之外,后挡料系统也是影响加工方式的重要配置。常见轴包括Y1、Y2、X、R、Z1、Z2等,不同轴负责滑块控制、前后定位、高低位置以及左右挡指位置调整。
如果企业主要加工结构相对简单、尺寸变化较少的工件,基础后挡料配置通常可以满足日常生产需求。如果零件折弯边较多、尺寸变化频繁,或者需要在同一块板材上完成多位置连续折弯,则可以根据生产工艺考虑更多后挡料轴配置。
例如Z1、Z2轴能够对左右挡指位置进行独立调整,更适合不同宽度零件和多位置定位;R轴则可用于调整挡指高度。对于多品种、小批量订单较多的钣金企业,合理的后挡料配置有助于减少人工调整过程,并改善不同批次加工时的操作一致性。因此,选轴数并不是“轴越多越好”,而是要看企业实际零件结构和生产方式。
三、模具和驱动方式要结合长期生产需求
折弯模具会直接影响板材成形效果。选型时需要同时考虑上模形式、下模V槽、板材厚度、折弯半径以及最小翻边尺寸等因素。下模V槽过小或过大,都可能影响折弯力需求和成形效果,因此设备吨位与模具选择应该放在一起考虑,而不是分别决定。
除了模具之外,驱动方式也需要结合实际生产需求。瑞铁现有产品资料中包括EPP-S纯电伺服数控折弯机、CBB-D及UBB-D油电混合数控折弯机,以及TAM-S电液伺服数控折弯机等系列。不同驱动形式在结构、适用吨位、工作方式和维护需求上存在差异。
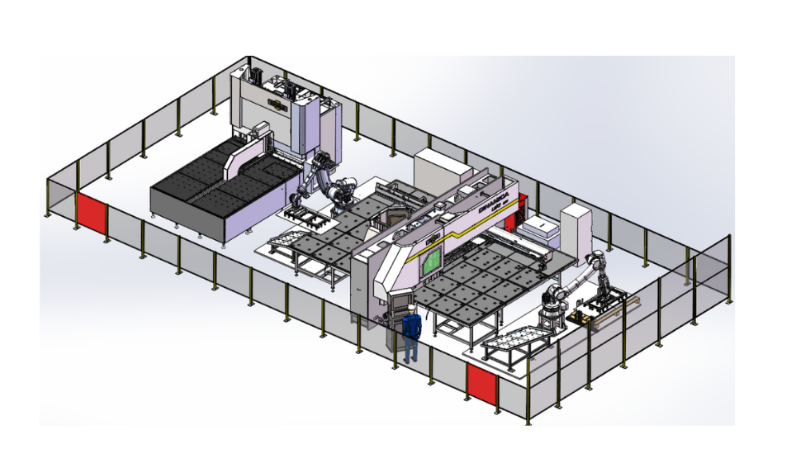
如果企业以中小型板件、多规格订单为主,可以重点关注设备响应、后挡料配置和换产便利性;如果主要加工厚板、长板或大型结构件,则应重点评估所需吨位、机架尺寸、工作台长度和模具承载能力。对于计划进一步导入机器人折弯或柔性生产线的企业,还应在前期选型时考虑设备与自动化系统的衔接条件。
总结
数控折弯机选型的核心,不是单独比较某一个参数,而是让设备与实际生产任务相匹配。企业可以按照“板材材质和厚度—最大折弯长度—所需吨位—后挡料轴数—模具配置—驱动方式—自动化需求”的顺序进行判断。提前梳理常用工件和未来产能规划,再选择对应规格的数控折弯机,更有利于设备投入后与实际生产节拍、零件结构及加工要求保持匹配。