产品中心
折弯机
纯电伺服折弯机
纯电伺服折弯机
油电混合折弯机
高配款
标准版
经典款小型机
电液同步数控折弯机
标准款
经典款
激光切割机
高功率款
激光切割机标准款
剪板机
摆式剪板机
闸式剪板机
转塔冲床
数控转塔冲床
刨槽机
数控立式刨槽机
复合机型
冲激复合机
自动化产线
自动化产线
研发创新
视频中心
产品介绍
企业宣传
经典案例
技术支持
客户服务
免费培训
新闻中心
公司新闻
展会活动
新品上市
锐视角
关于我们
公司简介
联系我们
中文
English
新闻中心
|
公司新闻
|
展会活动
|
新品上市
|
锐视角
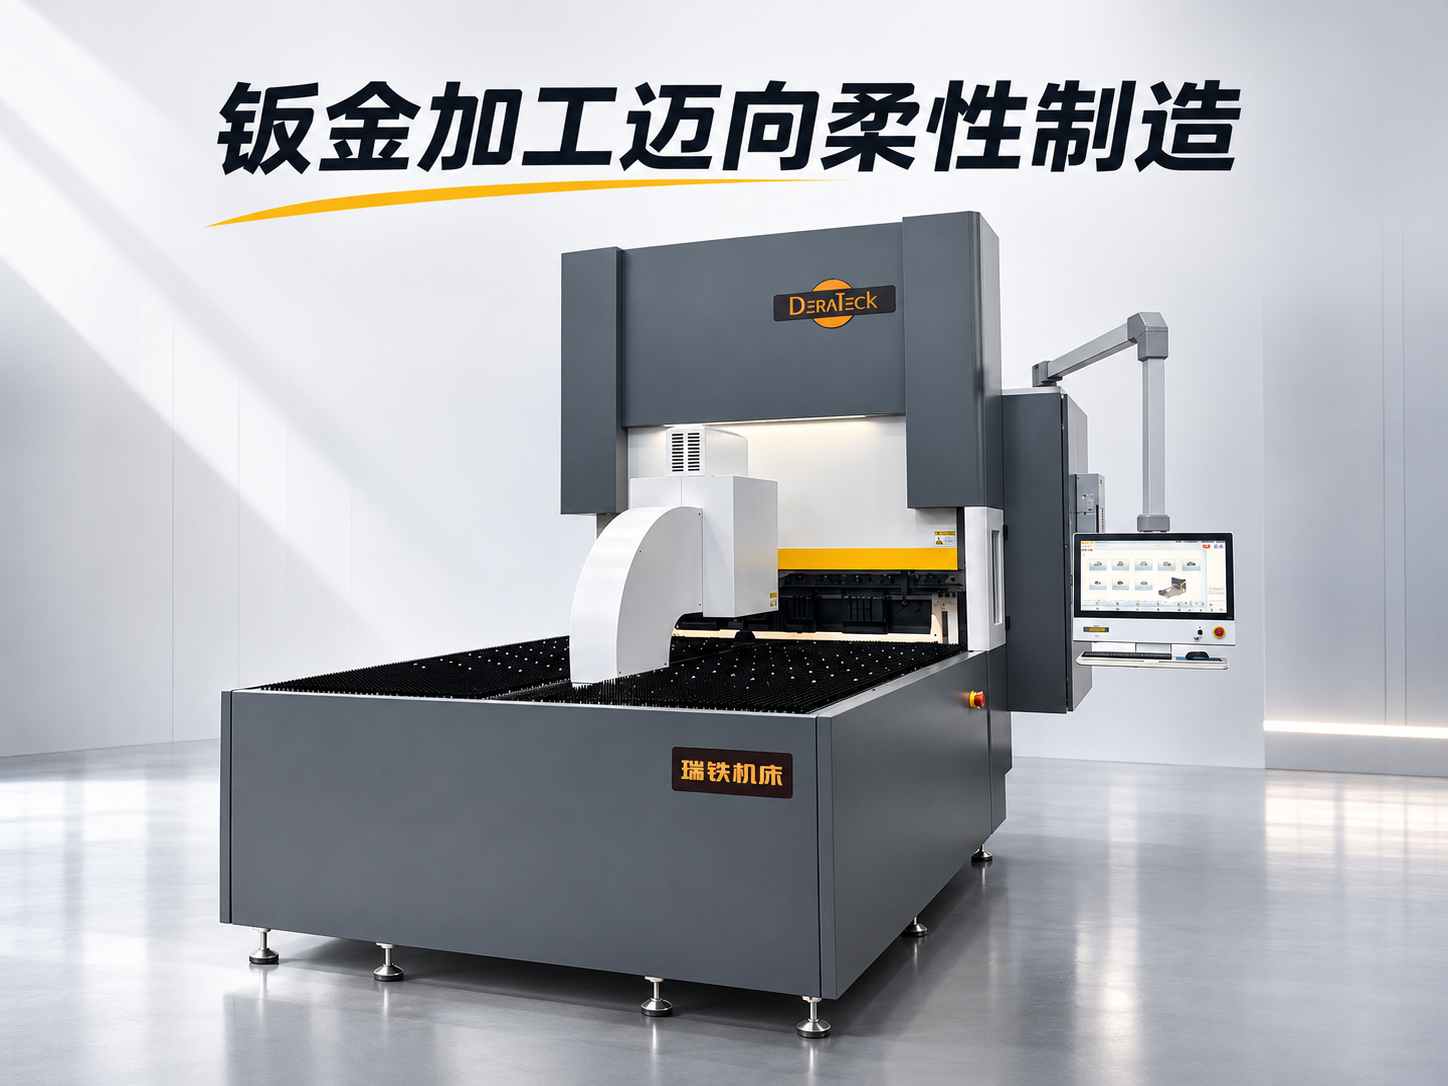
钣金加工迈向柔性制造 瑞铁BCF智能折弯中心助力生产模式升级
2026-11-02
一多品种钣金加工需求增长传统生产模式面临新挑战 随着工业制造向精细化、自动化方向发展,钣金加工行业正在经历新的生产模式变化。电气柜、机箱机柜、工业设备外壳以及各类金属结构件,对板材加工的精度、成形质量和交付效率提出了更高要求。与此同时,市场订单呈现出多品种、小批量以及定制化等特点,企业不仅需要保证产品质量,还需要灵活应对不同规格、不同工艺的生产任务。 在实际生产过程中,传统折弯加工往往
阅读全文 >
折弯后板材出现压痕怎么办?
2026-10-28
钣金折弯完成后,板材表面有时会出现明显压痕、擦伤或V槽边缘留下的痕迹。对于普通结构件,这类痕迹可能不会影响使用,但对于不锈钢外观件、铝板、喷涂前板件以及机箱机柜面板,表面压痕往往会影响后续加工和成品外观。造成压痕的原因并不只有模具磨损,还与V槽宽度、下模肩部圆角、板材表面状态以及折弯过程中的相对滑动有关。瑞铁机床在折弯设备及工艺配置中,也需要结合客户加工材料和表面要求选择相应模具及辅助方案。 一、先检查V槽和下模接触位置是否合适
阅读全文 >
数控折弯机日常维护检查哪些部位?
2026-10-27
数控折弯机长期处于重复加压、滑块运动和板材定位的工作状态,如果缺少日常检查,容易出现定位偏差、异响、模具磨损或加工状态变化。设备维护并不是等发生故障后再处理,而是通过定期检查模具、导轨、液压或驱动系统、后挡料以及安全装置,尽早发现异常。对于瑞铁机床这类用于钣金批量加工的数控折弯设备来说,建立固定的日常维护记录,也有助于让设备状态与实际生产任务保持匹配。 一、每天重点检查模具、滑块和工作台状态
阅读全文 >
长板折弯中间与两端角度不一致怎么办?
2026-10-26
在钣金加工中,短板折弯正常,但换成长板后却出现“中间角度和两端不一样”的情况并不少见。尤其是在3米、4米甚至更长板材整长折弯时,设备受力、工作台变形、模具状态以及材料本身的差异都会被进一步放大。对于这种问题,不能简单通过修改一个角度参数解决,而应该从设备挠度、模具、材料以及补偿设置几个方向逐项排查。瑞铁在不同吨位和工作长度的数控折弯设备配置中,也会根据客户主要加工板材和工件尺寸考虑相应的补偿、模具及控制配置。 一、先检
阅读全文 >
铝板折弯为什么容易开裂?折弯半径、轧制方向与模具选择
2026-10-23
铝板具有重量轻、耐腐蚀、易加工等特点,在机箱机柜、电子设备、新能源部件以及工业钣金件中应用较多。但在实际折弯过程中,铝板外侧出现细小裂纹甚至直接开裂,是比较常见的工艺问题。造成开裂的原因并不只是“材料太脆”,还与铝材状态、板厚、折弯半径、轧制方向、V槽和上模刀尖等因素有关。瑞铁机床在数控折弯设备配置和实际应用中,也需要根据客户加工的材料、板厚和零件结构匹配相应吨位、模具及折弯参数,而不是使用一套固定参数处理所有铝板工件。  
阅读全文 >
上一页
1
2
3
4
5
44..
下一页